Centro de Noticias
 >
Centro de Noticias
Guía de diseño de utillaje para rigidizadores y nervios de composite
Las pieles compuestas delgadas pueden lograr un rendimiento estructural impresionante, pero su eficiencia no proviene solo del grosor. En muchas estructuras ligeras, se utilizan nervios, larguerillos y otras características de rigidización para aumentar la rigidez a flexión, retrasar el pandeo y proporcionar rutas de carga más eficientes sin añadir material innecesario.
Sin embargo, para los fabricantes de composites, añadir un rigidizador no es simplemente una decisión de diseño estructural. Cada altura de nervio, espaciado, intersección, radio y superficie de unión también cambia cómo debe fabricarse el componente. Aquí es donde la herramienta para rigidizadores de composite se convierte en una parte importante del proceso de ingeniería.
Por qué las estructuras compuestas reforzadas necesitan más que una piel delgada
Un panel compuesto plano o ligeramente curvado puede tener una alta resistencia específica, pero un panel delgado todavía puede ser vulnerable a la deformación fuera del plano y al pandeo local bajo compresión, flexión o cortante. Aumentar el grosor de la piel puede mejorar la rigidez, pero también aumenta el consumo de material y la masa.
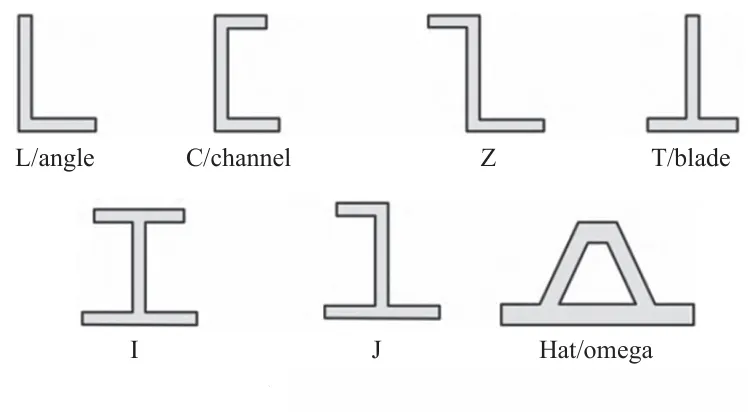
Un enfoque más eficiente es introducir refuerzo estructural. Un rigidizador aumenta la profundidad efectiva de la sección de la estructura y divide un panel flexible grande en regiones de soporte más pequeñas. Dependiendo de la condición de carga, el refuerzo puede tomar la forma de nervios, larguerillos, secciones de sombrero, secciones en T, secciones en J u otros perfiles de ingeniería.
El objetivo de ingeniería, por lo tanto, no es simplemente hacer la estructura más gruesa. Es colocar material donde contribuya de manera más efectiva a la rigidez y a la transferencia de carga.
El refuerzo estructural cambia la ruta de carga
Cuando se carga un panel compuesto reforzado, la piel y el rigidizador no funcionan como componentes completamente independientes. Su interacción determina cómo se transfieren las fuerzas a través de la estructura. Una configuración diseñada adecuadamente puede permitir que la piel soporte cargas distribuidas mientras los rigidizadores proporcionan resistencia adicional a la flexión y a la inestabilidad local.
Esta interacción es particularmente importante en estructuras ligeras donde los diseñadores intentan obtener una alta rigidez sin depender de un gran aumento en el grosor del material.
La geometría del rigidizador es una decisión de fabricación además de una decisión estructural
En un componente compuesto reforzado, la forma del rigidizador afecta directamente los requisitos de utillaje. Una sección transversal teóricamente eficiente puede volverse difícil de formar, difícil de desmoldear o difícil de controlar dimensionalmente.
Por esta razón, el diseño estructural y el diseño del utillaje deben evaluarse juntos en lugar de secuencialmente.
| Característica de diseño | Función estructural | Consideración de utillaje |
|---|---|---|
| Altura del rigidizador | Mejora la rigidez de la sección y la resistencia al pandeo | Influye en la profundidad de la cavidad, el desmoldeo y la rigidez del utillaje |
| Espaciado de rigidizadores | Controla el área de piel no soportada | Afecta la disposición del molde, el calentamiento y el comportamiento de conformado local |
| Ancho de brida | Proporciona un área de transferencia de carga mayor | Requiere superficies de conformado estables y control dimensional |
| Radio de esquina | Reduce la concentración de tensiones locales | Afecta el flujo de material, la conformidad de la fibra y el mecanizado del utillaje |
| Geometría de intersección | Controla la transferencia de carga entre nervios | Puede crear desafíos de grosor local y conformado |
| Dirección de desmoldeo | Generalmente tiene una influencia estructural directa limitada | Puede determinar si la pieza terminada puede liberarse de manera fiable |
Esta es la razón por la cual un molde para estructuras compuestas debe desarrollarse teniendo en cuenta la geometría real de la pieza, el sistema de material y el proceso de producción, en lugar de tratarse como una simple representación negativa del modelo CAD.
Perfiles de rigidizador comunes y lo que significan para el utillaje
Diferentes secciones transversales de rigidizador proporcionan diferentes combinaciones de rigidez, peso, fabricabilidad y área de conexión. No existe un perfil universalmente óptimo. La geometría apropiada depende de la carga, el espacio disponible, la arquitectura del material y la ruta de fabricación seleccionada.
Rigidizadores rectangulares y tipo cuchilla
Las geometrías de rigidizador simples son relativamente sencillas desde una perspectiva de utillaje. Pueden ser útiles donde el refuerzo principalmente necesita aumentar la rigidez a flexión local sin introducir intersecciones tridimensionales complicadas.
Su simplicidad también puede hacerlos atractivos para el desarrollo temprano de utillaje, especialmente cuando la repetibilidad dimensional es más importante que lograr la sección transversal estructuralmente más eficiente.
Rigidizadores en forma de T
Las secciones en T pueden proporcionar un aumento eficiente de la rigidez de la sección mientras mantienen un área de brida definida para la conexión con la piel circundante.
Desde una perspectiva de utillaje, la unión entre el alma vertical y la brida requiere atención particular. Los radios locales, la colocación del material y la dirección de desmoldeo deben evaluarse antes de congelar la geometría final del utillaje.
Rigidizadores en forma de sombrero y omega
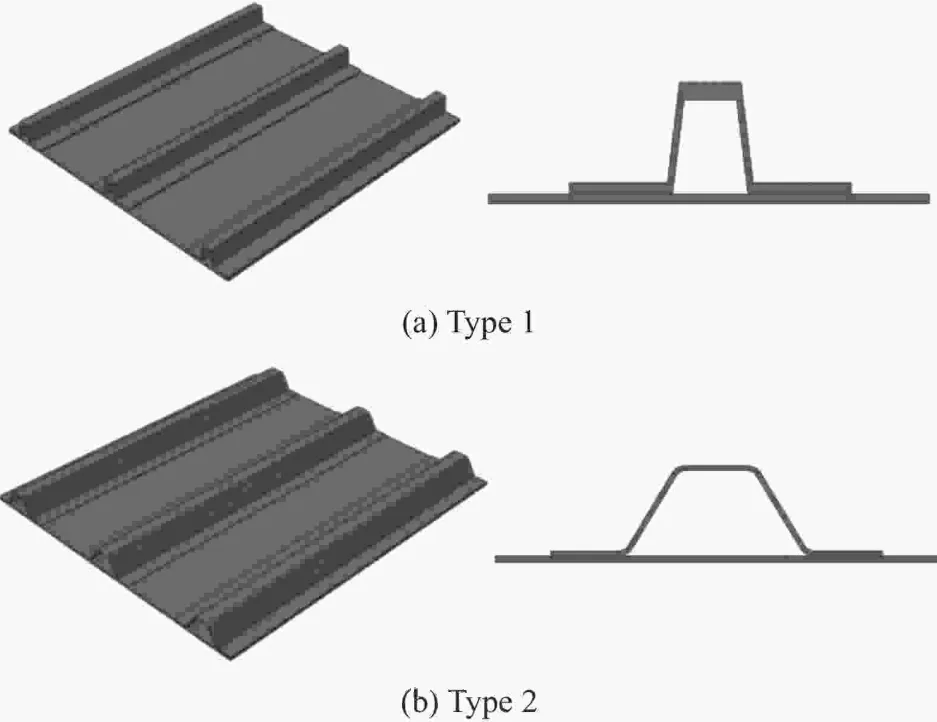
El refuerzo en forma de sombrero o tipo omega se asocia ampliamente con la construcción de paneles ligeros porque el perfil de tipo cerrado puede proporcionar una rigidez útil sin simplemente aumentar el grosor de la piel.
Sin embargo, el perfil más complejo también introduce superficies de conformado adicionales. Por lo tanto, el diseño del utillaje debe considerar el drapeado del material, la compactación local, los radios de esquina y el acceso para el desmoldeo.
Estructuras tipo J e I
Las secciones tipo J e I pueden seleccionarse donde una mayor eficiencia estructural o condiciones de unión específicas justifiquen un perfil más complicado. Su geometría generalmente impone mayores demandas a la precisión del utillaje porque varias superficies deben permanecer dimensionalmente coordinadas después del moldeo.
Disposición de nervios: por qué el refuerzo unidireccional y en cuadrícula se comportan de manera diferente
El rendimiento de un panel compuesto reforzado depende no solo de la sección transversal de cada rigidizador sino también de cómo se distribuye el refuerzo a través del panel.
Disposiciones de rigidizadores unidireccionales
Los nervios o larguerillos paralelos son útiles cuando la dirección de carga dominante es relativamente clara. El refuerzo puede concentrarse a lo largo de la ruta de carga principal mientras la piel maneja la porción distribuida de la carga.
Desde la perspectiva del utillaje, las características paralelas repetidas pueden simplificar la fabricación en comparación con una cuadrícula altamente interconectada. Sin embargo, la consistencia entre nervios individuales se vuelve importante porque la variación dimensional puede cambiar la rigidez local y las condiciones de ensamblaje.
Estructuras reforzadas con cuadrícula
Los nervios cruzados pueden distribuir cargas en múltiples direcciones y proporcionar soporte a través de un área de panel más grande. Dependiendo del objetivo estructural, pueden considerarse patrones rectangulares, triangulares o hexagonales.
Las intersecciones a menudo son más difíciles que las secciones de nervio rectas. Múltiples rutas de material se encuentran en el mismo lugar, creando posibles cambios en el grosor local, la compactación y la orientación de las fibras.
Por lo tanto, el utillaje para nervios de composite para estructuras de cuadrícula necesita abordar la geometría de intersección en lugar de centrarse solo en el perfil de nervio individual.
Por qué las intersecciones de rigidizadores son difíciles de fabricar
Un rigidizador recto puede ser relativamente predecible. Una intersección es diferente porque varias características estructurales convergen dentro de una región pequeña.
Si el material se acumula alrededor de la intersección, el grosor local puede aumentar. Si las fibras no pueden conformarse adecuadamente a la superficie del utillaje, pueden desarrollarse huecos o puentes. Si el material no puede compactarse uniformemente, las propiedades mecánicas locales pueden diferir de la estructura circundante.
Estos problemas no son puramente problemas de material. Pueden originarse en la relación entre la geometría de la pieza, la colocación de la carga o preforma, la geometría de la superficie del molde y el proceso de conformado seleccionado.
Respuesta del utillaje
- Utilizar radios de transición apropiados en las intersecciones de rigidizadores.
- Evitar cambios abruptos innecesarios en la geometría de la sección.
- Proporcionar acceso suficiente para la colocación del material donde sea necesario.
- Evaluar la compactación local y el flujo de material antes de finalizar el molde.
- Considerar el acceso de inspección para regiones estructurales críticas.
En estructuras reforzadas complejas, un pequeño cambio en la geometría de intersección a veces puede marcar la diferencia entre un proceso de producción robusto y una operación de moldeo difícil.
La colocación del material y la geometría del utillaje deben trabajar juntas
Las estructuras compuestas reforzadas a menudo contienen cambios significativos en grosor y geometría. Por lo tanto, el utillaje tiene que soportar la colocación controlada del material en lugar de simplemente reproducir la superficie externa.
Para procesos basados en compresión, el tamaño de la carga, la posición de la carga y la distribución de la carga pueden influir en cómo se mueve el material durante el cierre. Una configuración de carga mal planificada puede resultar en llenado desigual, movimiento de fibras o exceso de material local.
Esto se vuelve particularmente importante cuando el componente contiene varios nervios o secciones de rigidizador profundas. El material tiene que alcanzar las regiones requeridas mientras mantiene una distribución de fibra aceptable y evita una perturbación excesiva de la arquitectura de refuerzo diseñada.
Como resultado, el desarrollo del utillaje debe considerar la relación entre:
- geometría de la pieza;
- ubicación del rigidizador;
- arquitectura del material;
- disposición de carga o preforma;
- comportamiento de cierre del molde;
- requisitos de ventilación;
- condiciones de compactación;
- secuencia de desmoldeo.
La rigidez del utillaje importa más cuando la pieza contiene nervios profundos
Una pieza compuesta reforzada puede tener paredes relativamente delgadas pero una superficie de molde tridimensional sorprendentemente compleja. Los nervios profundos y las protuberancias locales pueden generar cargas desiguales en el sistema de utillaje durante el conformado.
Si la estructura del molde no es suficientemente rígida, la deflexión local puede influir en el grosor de la pieza, la precisión dimensional y la consistencia de la interfaz de partición.
Esta es una razón por la cual el diseño del utillaje no puede basarse solo en la superficie nominal de la cavidad. La estructura de soporte detrás de la superficie de trabajo también debe considerarse.
Las consideraciones clave del utillaje incluyen:
- grosor de la superficie de trabajo;
- estructura de respaldo;
- nervios de soporte y refuerzo;
- condiciones de sujeción;
- distribución de carga;
- expansión térmica;
- precisión de mecanizado;
- alineación del utillaje.
Para componentes compuestos más grandes, estos factores se vuelven cada vez más importantes porque un pequeño desplazamiento local puede influir en una superficie terminada mucho más grande.
El desmoldeo se convierte en una restricción de diseño para piezas reforzadas
Una estructura compuesta reforzada puede ser estructuralmente eficiente pero difícil de liberar del molde. Los nervios profundos, los contrasalidas y los perfiles cerrados pueden restringir la dirección de desmoldeo disponible.
Por lo tanto, la estrategia de ángulo de salida y liberación debe considerarse durante el diseño de la pieza en lugar de después de que el molde ya haya entrado en fabricación.
El equipo de utillaje puede necesitar evaluar si una característica puede liberarse en una sola dirección o si se requiere una configuración de utillaje más compleja.
Esto es particularmente relevante para estructuras nervadas donde varios rigidizadores se cruzan o donde el refuerzo se extiende alrededor de superficies curvas.
Un buen diseño de desmoldeo puede reducir el riesgo de producción
Un molde práctico debe permitir que el componente terminado se retire sin fuerza mecánica excesiva. Esto ayuda a proteger tanto la pieza como la superficie del utillaje y puede mejorar la repetibilidad durante largas series de producción.
La precisión superficial no es solo un problema de apariencia
Para muchos componentes compuestos, la superficie del molde determina mucho más que la calidad visual. La geometría de la superficie puede afectar las interfaces de ensamblaje, los perfiles aerodinámicos o hidrodinámicos, las áreas de sellado y las relaciones dimensionales entre el panel reforzado y los componentes adyacentes.
Las estructuras rigidizadas son particularmente sensibles porque varias características geométricas deben permanecer coordinadas. Un nervio que está ligeramente mal colocado o una brida que varía en altura puede crear problemas de ensamblaje posteriores incluso cuando la piel principal parece aceptable.
En consecuencia, el mecanizado de precisión, el acabado superficial y la inspección dimensional deben tratarse como parte de la estrategia de utillaje estructural.
Conexión piel-rigidizador: la interfaz estructural que el utillaje no puede ignorar
En muchas arquitecturas compuestas reforzadas, la conexión entre la piel y el rigidizador es una región crítica de transferencia de carga. El diseño estructural puede depender de unión adhesiva, co-curado, unión secundaria u otro método de integración.
Independientemente del proceso seleccionado, el utillaje tiene que soportar la geometría de interfaz requerida.
Una brida que no es suficientemente plana, una falta de coincidencia local entre superficies o una variación dimensional no controlada pueden afectar las condiciones de unión y, por lo tanto, el rendimiento estructural general.
El utillaje debe soportar condiciones de interfaz consistentes
- dimensiones de brida estables;
- geometría de superficie controlada;
- posición de nervio repetible;
- transiciones de esquina apropiadas;
- condiciones de presión o compactación consistentes donde sea aplicable;
- acceso de inspección para áreas de unión críticas.
En otras palabras, el molde es parte de la cadena de calidad de transferencia de carga. No soporta la carga operativa de la estructura terminada, pero ayuda a establecer la geometría a través de la cual esa carga debe transferirse eventualmente.
Cómo desarrollar utillaje para una pieza compuesta reforzada
Un flujo de trabajo práctico de utillaje comienza con los requisitos estructurales y termina con la validación de producción. La siguiente secuencia puede ayudar a reducir cambios de diseño en etapas tardías.
1. Revisar la geometría estructural
Identificar la piel, rigidizadores, nervios, bridas, intersecciones, regiones de unión e interfaces dimensionales críticas. El objetivo es comprender qué características controlan realmente el rendimiento estructural.
2. Identificar el proceso de conformado
El concepto de utillaje depende de si el componente se producirá mediante moldeo por compresión, procesamiento de prepreg, RTM, infusión, unión u otra ruta de fabricación de composites.
3. Evaluar la colocación del material
Determinar cómo el sistema de material seleccionado puede alcanzar las regiones rigidizadas mientras mantiene la arquitectura de refuerzo requerida y evita el movimiento excesivo del material.
4. Definir la estrategia de partición y liberación
Establecer superficies de partición adecuadas y direcciones de desmoldeo antes de que comience el mecanizado. Los perfiles de nervio complejos pueden requerir un concepto de liberación más cuidadosamente diseñado.
5. Desarrollar la estructura de soporte del molde
Las superficies de trabajo, las estructuras de respaldo y los elementos de soporte deben diseñarse para mantener la estabilidad dimensional bajo cargas de producción y cambios de temperatura.
6. Fabricar e inspeccionar el utillaje
El mecanizado de precisión es seguido por la inspección dimensional y la verificación de la superficie. Las dimensiones críticas de nervios e interfaces deben recibir atención particular.
7. Realizar pruebas de molde
El moldeo de prueba proporciona una oportunidad para evaluar el llenado, el comportamiento del material, la liberación, el flash, la calidad superficial y la consistencia dimensional antes de que el utillaje entre en producción regular.
Problemas típicos de fabricación en utillaje para composites reforzados
| Problema observado | Posible causa relacionada con el utillaje | Enfoque de ingeniería |
|---|---|---|
| Formación incompleta del nervio | Acceso insuficiente del material o geometría de conformado inadecuada | Revisar la disposición de carga/preforma y la geometría de la cavidad |
| Puenteo local | Transición brusca o radio inadecuado | Mejorar la transición geométrica |
| Altura de nervio desigual | Deflexión del utillaje o variación dimensional | Revisar la rigidez del molde y la precisión de mecanizado |
| Exceso de flash | Desajuste de la línea de partición o concentración de presión | Mejorar el control de la línea de partición |
| Pieza pegada | Ángulo de salida insuficiente o geometría de liberación desfavorable | Revisar la dirección de desmoldeo y la condición superficial |
| Inconsistencia dimensional | Movimiento térmico o estructural del utillaje | Evaluar la estructura del utillaje y el comportamiento térmico |
| Defectos en intersecciones | Acumulación local de material o compactación deficiente | Optimizar la geometría de intersección y la estrategia de conformado |
Las estructuras compuestas reforzadas requieren utillaje específico para la estructura
Un componente compuesto reforzado no debe tratarse como un panel plano convencional con nervios simplemente añadidos después. El refuerzo cambia la ruta de carga estructural, la distribución del material, el comportamiento de conformado y la arquitectura del utillaje al mismo tiempo.
Esto es particularmente importante para componentes donde tanto la baja masa como la alta rigidez son críticas. El utillaje debe reproducir la geometría prevista de manera consistente mientras acomoda las realidades del procesamiento de composites.
Para los fabricantes, la pregunta más importante por lo tanto no es simplemente: “¿Se puede mecanizar esta forma?”
Una pregunta más útil es: “¿Se puede moldear esta geometría de manera repetible, dimensional y económicamente?”
¿Cuándo debe involucrarse un fabricante de utillaje para composites?
La contribución del utillaje es más valiosa antes de que la geometría estructural esté completamente congelada. La colaboración temprana permite identificar posibles restricciones de fabricación mientras los cambios aún son relativamente económicos.
Para estructuras reforzadas, una revisión de ingeniería puede examinar:
- altura y espaciado de rigidizadores;
- diseño de intersección de nervios;
- ángulo de salida y dirección de liberación;
- ubicación de la línea de partición;
- bridas e interfaces de unión;
- viabilidad de colocación del material;
- rigidez del utillaje;
- comportamiento térmico;
- requisitos de inspección;
- volumen de producción esperado.
Abordar estos elementos durante la etapa de diseño puede reducir el riesgo de descubrir problemas de utillaje solo después de que el molde haya sido fabricado.
Enfoque de MDC para utillaje de estructuras compuestas
MDC desarrolla utillaje para composites con atención a la relación entre la geometría de la pieza y los requisitos de producción. Para componentes compuestos reforzados, esto significa mirar más allá de la piel externa y evaluar los nervios, rigidizadores, interfaces y condiciones de conformado que determinan si el utillaje puede entregar un proceso de producción estable.
Dependiendo de la aplicación, el desarrollo del utillaje puede involucrar diseño de moldes estructurales, mecanizado de precisión, ingeniería de líneas de partición, acabado superficial, inspección dimensional y soporte de pruebas de molde.
El objetivo no es simplemente fabricar un molde que coincida con un archivo CAD. Es desarrollar utillaje que pueda reproducir la estructura compuesta prevista con geometría consistente a lo largo de la producción.
Preguntas frecuentes sobre utillaje para composites reforzados
¿Qué es una estructura compuesta reforzada?
Una estructura compuesta reforzada combina una piel o panel compuesto relativamente delgado con nervios, larguerillos, rigidizadores u otro refuerzo estructural. El refuerzo aumenta la rigidez y ayuda a controlar la deformación y el pandeo sin depender entirely de un mayor grosor de piel.
¿Qué es el utillaje para rigidizadores de composite?
El utillaje para rigidizadores de composite se refiere a moldes, herramientas o sistemas de utillaje diseñados para fabricar piezas compuestas que contienen nervios estructurales, larguerillos u otras características de refuerzo. El utillaje debe reproducir tanto la piel como la geometría del rigidizador con precisión.
¿Por qué son difíciles de moldear las intersecciones de rigidizadores?
Las intersecciones reúnen varias rutas de material y características geométricas en un área limitada. Esto puede crear cambios de grosor local, acumulación de material, distorsión de fibras o desafíos de compactación. Por lo tanto, la geometría del utillaje debe desarrollarse específicamente para la región de intersección.
¿Afecta la altura del rigidizador al diseño del molde?
Sí. Una mayor altura del rigidizador puede aumentar la rigidez estructural, pero también puede afectar la profundidad de la cavidad, la rigidez del utillaje, la colocación del material y el desmoldeo. Por lo tanto, el objetivo estructural y los requisitos de fabricación deben considerarse juntos.
¿Por qué es importante la rigidez del molde para piezas compuestas reforzadas?
Las piezas reforzadas pueden generar cargas no uniformes a través de una superficie de molde compleja. Una rigidez insuficiente del utillaje puede contribuir a variación dimensional, desajuste de la línea de partición o geometría de nervio inconsistente.
¿Se pueden fabricar rigidizadores de composite mediante moldeo por compresión?
El moldeo por compresión se puede utilizar para geometrías de composites reforzados adecuadas, dependiendo del sistema de material, las dimensiones del componente y los requisitos estructurales. El diseño del molde debe tener en cuenta la colocación del material, el flujo, la presión, la temperatura y las condiciones de desmoldeo.
Conclusión
El refuerzo es una de las formas más efectivas de aumentar la eficiencia estructural de un panel compuesto ligero. Los nervios y rigidizadores pueden mejorar la rigidez, retrasar el pandeo y crear rutas de carga eficientes mientras evitan aumentos innecesarios en el grosor de la piel.
Pero el beneficio estructural del refuerzo depende en última instancia de si la geometría puede fabricarse de manera consistente. Los perfiles de rigidizador, las intersecciones, la colocación del material, las líneas de partición, la rigidez del utillaje y el desmoldeo se convierten en consideraciones de ingeniería interconectadas.
Por esta razón, el diseño de estructuras compuestas reforzadas y el diseño de su utillaje deben considerarse como dos partes del mismo problema de fabricación. Un molde para estructuras compuestas bien diseñado hace más que reproducir la forma final: proporciona la base dimensional y de proceso requerida para convertir un concepto estructural ligero en una pieza de producción repetible.