Centro de Noticias
 >
Centro de Noticias
Guía de Selección de Fibra de Vidrio y Diseño de Herramental para Compuestos
La fibra de vidrio es uno de los sistemas de refuerzo más utilizados en la fabricación de compuestos. Pero elegir fibra de vidrio no es simplemente una cuestión de seleccionar un material de mayor resistencia. El tipo de fibra, la arquitectura de la fibra, la orientación, la longitud, el tratamiento superficial y la compatibilidad con el sistema de resina pueden influir en cómo se comporta una pieza compuesta durante la conformación y en cómo debe diseñarse el herramental.
Para los fabricantes que desarrollan componentes compuestos, la pregunta práctica es, por lo tanto, más amplia que «¿Qué fibra de vidrio es la más resistente?» Una pregunta más útil es: «¿Qué forma de refuerzo funciona con el sistema de material, el proceso de fabricación y el concepto de herramental?»
Esta relación es particularmente importante para el herramental industrial de compuestos, el moldeo por compresión, la producción de SMC/BMC y otros procesos donde el comportamiento del material interactúa directamente con la geometría del molde.
Por qué la selección de fibra de vidrio afecta todo el proceso de fabricación de compuestos
En un compuesto reforzado con fibra, la resina proporciona la matriz que une el refuerzo y transfiere las cargas, mientras que las fibras de vidrio contribuyen con una gran proporción del refuerzo estructural. El rendimiento final depende, por lo tanto, de la interacción entre la arquitectura de la fibra, la química de la resina, la fracción volumétrica de fibra, la orientación y las condiciones de fabricación.
Dos componentes fabricados con la misma resina pueden comportarse de manera muy diferente si sus estructuras de refuerzo son distintas. Asimismo, el mismo producto de fibra de vidrio puede rendir de forma diferente cuando se procesa mediante laminado manual, infusión al vacío, RTM, pultrusión, bobinado de filamentos o moldeo por compresión.
Por esta razón, la selección de materiales y el desarrollo del herramental no deben considerarse actividades completamente independientes. El refuerzo determina cómo se mueve, se compacta y se adapta el material al molde, mientras que la geometría del molde determina con qué eficacia el refuerzo seleccionado puede convertirse en la pieza requerida.
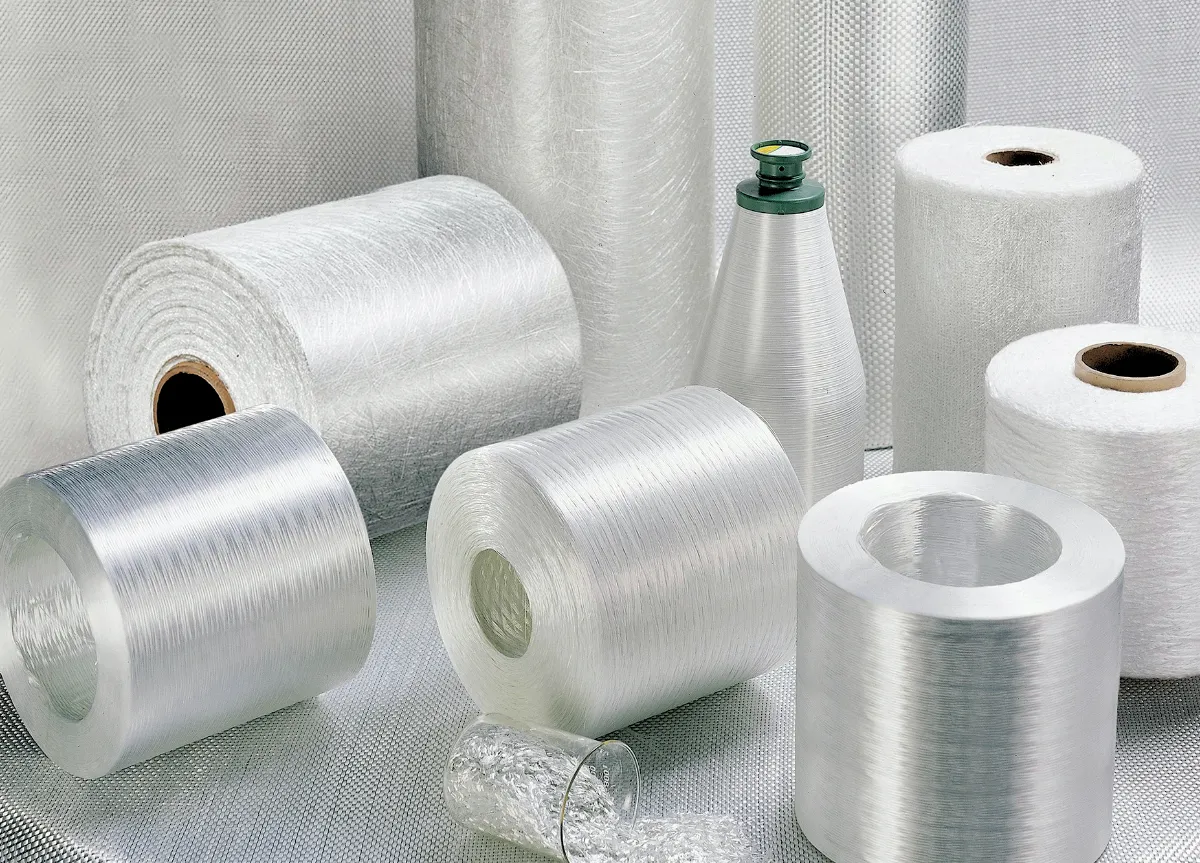
Cuatro familias comunes de materiales de fibra de vidrio
Los productos de fibra de vidrio están disponibles en diferentes familias de materiales, cada una desarrollada para requisitos específicos de rendimiento o ambientales. La elección apropiada depende de la aplicación y no de una simple clasificación universal.
E-Glass (Vidrio E)
El vidrio E se utiliza ampliamente en aplicaciones industriales de fibra de vidrio y compuestos reforzados con fibra de vidrio. Su combinación de rendimiento mecánico, propiedades eléctricas, compatibilidad de procesamiento y disponibilidad comercial lo convierte en un refuerzo común para la fabricación de compuestos de uso general.
El vidrio E puede suministrarse en varias formas, incluyendo rovings, tejidos, hilos cortados, mats y telas cosidas. La forma del refuerzo a menudo tiene tanta influencia práctica en el procesamiento como el tipo de vidrio subyacente.
C-Glass (Vidrio C)
El vidrio C se asocia con aplicaciones donde la resistencia química es una consideración importante. Puede utilizarse en estructuras compuestas orientadas a la corrosión y capas protectoras donde la exposición ambiental es una preocupación primordial.
La selección aún debe basarse en el sistema completo resina-fibra y el entorno de servicio real, en lugar de considerar la fibra de forma independiente.
AR Glass (Vidrio AR)
La fibra de vidrio resistente a los álcalis se asocia principalmente con sistemas compuestos cementicios y relacionados con la construcción. Su resistencia química la hace adecuada para entornos donde el refuerzo de vidrio convencional puede no proporcionar la durabilidad requerida.
S-Glass y otras fibras de vidrio de alto rendimiento
Las fibras de vidrio de alto rendimiento pueden proporcionar propiedades mecánicas superiores a los sistemas de refuerzo convencionales, lo que las hace adecuadas para aplicaciones estructurales exigentes seleccionadas.
Sin embargo, un mayor rendimiento del material no significa automáticamente una mejor economía de fabricación. El costo de la fibra, la disponibilidad, los requisitos de procesamiento y el objetivo estructural real deben considerarse durante la selección del material.
La forma de la fibra de vidrio a menudo importa más que el nombre de la fibra
Para los fabricantes de compuestos, «fibra de vidrio» describe una amplia familia de materiales en lugar de un solo producto. El refuerzo puede llegar como roving continuo, tejido, mat de hilos cortados, tela multiaxial cosida, hilos cortados o un compuesto de moldeo preingenierizado.
Estas formas se comportan de manera diferente durante la conformación. Como resultado, la arquitectura del refuerzo puede influir tanto en el rendimiento de la pieza como en los requisitos de herramental.
| Forma de fibra de vidrio | Ruta de fabricación típica | Característica principal | Relevancia para el herramental |
|---|---|---|---|
| Roving continuo | Pultrusión, bobinado de filamentos, spray-up | Refuerzo continuo y alta eficiencia de producción | Requiere guiado controlado de fibra o colocación de material |
| Tejido | Laminado manual, RTM, procesos seleccionados de molde cerrado | Direcciones de fibra definidas y buen manejo | La geometría de la superficie y el drapeado afectan la conformidad |
| Mat de hilos cortados | Laminado manual y procesos de moldeo seleccionados | Comportamiento de refuerzo relativamente isotrópico | Útil para contornos complejos y regiones de transición |
| Tela multiaxial cosida | Infusión al vacío, RTM y procesos de compuestos estructurales | Múltiples orientaciones de fibra diseñadas | La geometría del molde debe acomodar el espesor y el drapeado local |
| Fibra de vidrio cortada | SMC, BMC y compuestos de moldeo termoestables | Adecuada para moldeo de alto volumen | El flujo del material y el llenado de la cavidad se vuelven críticos |
| Polvo de fibra de vidrio / Fibra molida | Compuestos con carga y sistemas de modificación | Modificación de propiedades en lugar de refuerzo estructural primario | Influye en la contracción, rigidez y comportamiento superficial |
Tejido, mat y refuerzo multiaxial: por qué la arquitectura cambia el rendimiento
Tejido de fibra de vidrio
El tejido contiene hilos entrelazados dispuestos en direcciones definidas. Las construcciones lisa, sarga y satén proporcionan diferentes combinaciones de estabilidad, drapabilidad y características superficiales.
El refuerzo tejido puede ser útil cuando el diseñador necesita direcciones de fibra controladas. Sin embargo, la arquitectura tejida también introduce rizado porque los hilos pasan por encima y por debajo unos de otros. Esta es una razón por la que la arquitectura del refuerzo debe considerarse al optimizar la eficiencia estructural.
Mat de hilos cortados
El mat de hilos cortados contiene fibras de vidrio cortas distribuidas aleatoriamente unidas por un aglutinante. La disposición de fibra relativamente no direccional puede ser útil para formas complejas y regiones de transición.
También puede ayudar a crear una superficie más uniforme y proporcionar una capa intermedia práctica entre diferentes estructuras de refuerzo. Sin embargo, no debe tratarse automáticamente como un sustituto del refuerzo direccional diseñado en estructuras altamente cargadas.
Tela multiaxial cosida
Las telas multiaxiales combinan capas de refuerzo orientadas en diferentes direcciones y las mantienen unidas mediante costuras. Esto permite a los diseñadores construir un laminado alrededor de rutas de carga específicas de manera más eficiente que confiar solo en tejido convencional.
Para piezas compuestas estructurales grandes, sin embargo, el espesor y el comportamiento de drapeado del refuerzo deben evaluarse junto con la geometría del molde.
La fibra de vidrio para SMC es diferente porque el material debe fluir dentro del molde
El SMC representa un caso particularmente importante porque el refuerzo de fibra de vidrio se incorpora a un compuesto de moldeo antes de llegar al molde de producción.
En lugar de colocar manualmente capas individuales de tela, el fabricante trabaja con una lámina preparada que contiene resina, fibras de vidrio cortadas, cargas y aditivos. Durante el moldeo por compresión, la carga se coloca en el molde y se comprime mientras el material fluye hacia la geometría requerida.
Esto cambia el problema del herramental. El molde ya no es responsable solo de reproducir la superficie final. Su geometría también influye en cómo el compuesto de moldeo llena nervios, esquinas, aberturas, jefes y otras características.
La longitud de fibra influye en el comportamiento de flujo
Las fibras de vidrio cortadas pueden proporcionar un equilibrio efectivo entre refuerzo y moldeabilidad. Pero el movimiento de la fibra durante la compresión también puede influir en la orientación local y, por lo tanto, en el comportamiento mecánico local.
Los diseñadores de herramental deben considerar, por lo tanto, la relación entre la colocación de la carga, la distancia de flujo, la geometría de la cavidad y la ubicación de las características estructurales críticas.
La geometría compleja aumenta la importancia del análisis de flujo
Un panel relativamente simple puede tener un patrón de llenado predecible. Un componente que contiene nervios profundos, jefes, aberturas y espesores de pared variables puede ser mucho más difícil.
En estos casos, el desarrollo del molde debe considerar no solo si la cavidad puede llenarse, sino también si el material puede alcanzar las áreas requeridas sin producir movimiento de fibra inaceptable, acumulación local o llenado incompleto.

Cómo la selección de fibra de vidrio cambia el diseño del herramental
El sistema de refuerzo puede afectar varias decisiones fundamentales del herramental. Estos efectos son especialmente importantes cuando la misma geometría básica de pieza puede fabricarse utilizando diferentes procesos de compuestos.
1. Geometría de la cavidad
La superficie del molde debe proporcionar la geometría final requerida mientras permite que el refuerzo seleccionado se adapte a la cavidad. Las transiciones abruptas pueden ser difíciles para ciertas arquitecturas de refuerzo, particularmente cuando el material tiene drapabilidad limitada.
2. Radio de esquina
Un radio más grande y adecuadamente controlado puede mejorar la conformidad de la fibra y reducir el riesgo de puenteo. El radio apropiado depende de la arquitectura del material, el diseño del laminado y los requisitos estructurales.
3. Línea de partición
Las piezas compuestas reforzadas a menudo contienen perfiles complejos. La línea de partición debe proporcionar una ruta de liberación práctica mientras minimiza el flash no deseado y protege las interfaces críticas.
4. Ventilación
El aire y los materiales volátiles deben poder escapar de las áreas apropiadas del molde. Una ventilación deficiente puede contribuir a vacíos, defectos superficiales o consolidación incompleta dependiendo del proceso.
5. Desmoldeo
La arquitectura del refuerzo no elimina la necesidad de una geometría de liberación práctica. Los nervios profundos, las cavidades estrechas y los perfiles complejos pueden aumentar las fuerzas de desmoldeo y requerir un ángulo de salida y una estrategia de herramental cuidadosos.
Orientación de la fibra de vidrio y rendimiento de la pieza compuesta
Los compuestos reforzados con fibra no son automáticamente materiales isotrópicos. Su comportamiento mecánico puede depender fuertemente de la orientación de la fibra.
El refuerzo continuo alineado con una dirección de carga principal puede proporcionar una capacidad de carga eficiente. Las fibras cortadas distribuidas aleatoriamente producen una respuesta mecánica diferente. El refuerzo multiaxial proporciona otro enfoque al distribuir el refuerzo en varias direcciones.
Para los ingenieros de herramental, esto significa que la geometría final del molde debe evaluarse junto con la arquitectura de refuerzo prevista. Un molde que es geométricamente correcto aún puede crear dificultades de fabricación si sus características fuerzan el material a configuraciones de fibra desfavorables.
Errores comunes en la selección de fibra de vidrio en la fabricación de compuestos
| Error común | Consecuencia potencial | Enfoque de ingeniería mejor |
|---|---|---|
| Seleccionar fibra solo por resistencia nominal | El material puede ser difícil de procesar o innecesariamente costoso | Evaluar resistencia, arquitectura, proceso y costo juntos |
| Usar refuerzo direccional para cada región | Los contornos complejos pueden volverse difíciles de formar | Combinar arquitecturas de refuerzo según las necesidades estructurales y de conformación |
| Ignorar el movimiento de la fibra durante el moldeo por compresión | La orientación local de la fibra y el espesor pueden variar | Considerar la colocación de la carga y el flujo de la cavidad durante el desarrollo del herramental |
| Diseñar esquinas afiladas para telas complejas | Puenteo, arrugas o conformidad incompleta | Usar radios adecuados y validar el drapeado del material |
| Elegir el refuerzo antes de definir el proceso de fabricación | El material y el proceso pueden volverse incompatibles | Desarrollar la selección de material y proceso juntos |
| Asumir que el mismo molde funciona igualmente bien para cada refuerzo | El flujo, el llenado y el comportamiento de liberación pueden cambiar | Revisar el herramental contra el sistema de material real |
Emparejar formas de fibra de vidrio con procesos de fabricación
No existe un único producto de fibra de vidrio que sea óptimo para cada proceso de fabricación de compuestos. Una selección práctica comienza con el método de producción.
Laminado manual
Los tejidos y mats de hilos cortados se consideran comúnmente para el laminado manual porque pueden colocarse manualmente y adaptarse a diferentes contornos. La calidad de la superficie del molde y las características de liberación son especialmente importantes cuando el componente terminado requiere una buena apariencia superficial.
Infusión al vacío
Los sistemas de refuerzo continuos y cosidos pueden usarse en procesos asistidos por vacío donde la resina debe fluir a través de la arquitectura del refuerzo. La permeabilidad, el espesor del laminado y la ruta de flujo se vuelven factores importantes.
RTM
El RTM requiere una preforma de refuerzo que pueda colocarse dentro de un molde cerrado mientras permite que la resina impregne la estructura. El sellado del molde, la estrategia de inyección, la ventilación y la permeabilidad del refuerzo se vuelven, por lo tanto, estrechamente conectados.
Pultrusión
Los rovings continuos de fibra de vidrio son particularmente relevantes para la pultrusión porque el refuerzo se tira continuamente a través de un dado perfilado. El concepto de herramental es fundamentalmente diferente de un molde de compresión convencional porque la producción depende del guiado y la consolidación continua del material.
Bobinado de filamentos
El roving se bobina alrededor de un mandril según un ángulo de fibra definido. La arquitectura del refuerzo se establece, por lo tanto, a través de la ruta de bobinado en lugar de una cavidad de molde convencional.
Moldeo por compresión
El moldeo por compresión requiere atención particular a la carga de material, el llenado de la cavidad, la distribución de presión y la temperatura. Cuando se utiliza SMC o BMC, el refuerzo cortado ya está incorporado en el compuesto de moldeo.
Por esta razón, el diseño de moldes de compresión debe tener en cuenta el flujo del material y las características estructurales desde el principio.
De la selección de fibra a la prueba de molde: un flujo de trabajo de ingeniería práctico
Un proyecto confiable de fabricación de compuestos generalmente se beneficia de evaluar el material y el herramental juntos. Un flujo de trabajo práctico puede incluir las siguientes etapas.
Paso 1: Definir el requisito funcional
Identificar la rigidez, resistencia, resistencia al impacto, estabilidad dimensional, resistencia ambiental y volumen de producción requeridos.
Paso 2: Seleccionar la arquitectura del refuerzo
Determinar si el componente requiere tejido, mat, refuerzo multiaxial, roving continuo, fibra cortada o un compuesto de moldeo.
Paso 3: Seleccionar el proceso de fabricación
Emparejar el refuerzo y el sistema de resina con laminado manual, infusión, RTM, pultrusión, bobinado, moldeo por compresión u otro proceso adecuado.
Paso 4: Revisar la geometría de la pieza
Identificar secciones profundas, nervios, jefes, esquinas, aberturas, áreas de brida y otras características que puedan influir en la colocación o el flujo del material.
Paso 5: Desarrollar el concepto de herramental
Establecer la geometría de la cavidad, las líneas de partición, el ángulo de salida, la ventilación, la estructura de soporte y la estrategia de liberación basándose en el material y el proceso reales.
Paso 6: Fabricar e inspeccionar el molde
El mecanizado de precisión y la inspección dimensional ayudan a garantizar que las superficies de trabajo reproduzcan la geometría del componente prevista.
Paso 7: Validar mediante pruebas de moldeo
La producción de prueba debe usarse para examinar el llenado, el comportamiento del material, la liberación, la calidad superficial, la consistencia dimensional y otras características específicas del proceso.
Cómo deben conectarse la selección de material y el diseño del herramental
Uno de los errores más comunes en el desarrollo de compuestos es tratar la selección de material como una decisión terminada antes de que comience la ingeniería del herramental.
En realidad, las dos etapas pueden influirse mutuamente. Si el refuerzo seleccionado no puede adaptarse a una característica requerida, la geometría puede necesitar modificación. Si la geometría no puede cambiarse, puede requerirse una arquitectura de refuerzo o estrategia de conformación diferente.
El mismo principio se aplica al volumen de producción. Un sistema de refuerzo que funciona bien para la producción de prototipos puede no ser la solución más práctica para el moldeo por compresión de alto volumen.
Por lo tanto, una estrategia efectiva de herramental para compuestos debe considerar el material, la geometría y el método de producción como un sistema de ingeniería conectado.
Qué deben proporcionar los compradores al solicitar herramental para compuestos
Al solicitar herramental para un componente compuesto reforzado con fibra de vidrio, proporcionar solo un modelo CAD 3D puede no ser suficiente para una evaluación precisa del herramental.
La información útil del proyecto puede incluir:
- Modelo 3D de la pieza y planos 2D;
- tipo de material y forma de refuerzo;
- especificación de resina o compuesto de moldeo;
- espesor objetivo del laminado o de la pieza;
- requisitos de orientación de fibra;
- proceso de fabricación;
- volumen de producción anual;
- tolerancias dimensionales críticas;
- requisitos de acabado superficial;
- prensa o equipo de producción disponible;
- requisitos de validación de prototipo y producción.
Cuanto más claramente se definan el material y las condiciones del proceso, más fácil será para el fabricante de herramental evaluar la arquitectura del molde, la viabilidad de producción y los posibles riesgos de fabricación.

MDC: Conectando los requisitos de materiales compuestos con la ingeniería de herramental
MDC proporciona desarrollo de moldes y herramental para compuestos para aplicaciones donde la geometría de la pieza, el comportamiento del material y los requisitos de producción deben considerarse juntos.
Para componentes reforzados con fibra de vidrio, el enfoque del herramental puede verse influenciado por la arquitectura del refuerzo, el proceso de conformación, las características estructurales y el volumen de producción. Esto es especialmente relevante para aplicaciones de moldeo por compresión donde el flujo del material y la geometría de la cavidad interactúan directamente.
El enfoque de ingeniería de herramental de MDC se centra en la fabricabilidad de la pieza completa en lugar de tratar el molde como una reproducción CAD aislada.
Dependiendo de los requisitos del proyecto, el desarrollo del herramental puede implicar diseño de estructura de molde, mecanizado de precisión, desarrollo de línea de partición, acabado superficial, inspección dimensional y soporte de pruebas de molde.
FAQ: Selección de fibra de vidrio y herramental para compuestos
¿Cuál es la fibra de vidrio más utilizada para la fabricación de compuestos?
El vidrio E se utiliza ampliamente en compuestos industriales de fibra de vidrio de uso general debido a su combinación de propiedades mecánicas, características eléctricas, compatibilidad de procesamiento y disponibilidad comercial. La forma de refuerzo apropiada aún depende del proceso de fabricación y la aplicación.
¿Cuál es la diferencia entre roving de fibra de vidrio y tejido de fibra de vidrio?
El roving consiste en hebras continuas de fibra de vidrio y se usa comúnmente en procesos como pultrusión, bobinado de filamentos y aplicaciones seleccionadas de spray-up. El tejido contiene hilos entrelazados dispuestos en direcciones definidas y se usa comúnmente donde la orientación controlada del refuerzo y el manejo son importantes.
¿Por qué se usa fibra de vidrio cortada en SMC?
La fibra de vidrio cortada proporciona refuerzo mientras permite que el compuesto de moldeo fluya durante el moldeo por compresión. Su longitud y distribución influyen tanto en el comportamiento mecánico como en las características de procesamiento.
¿El tipo de fibra de vidrio afecta el diseño del molde de compuestos?
Sí. La arquitectura del refuerzo puede afectar el drapeado, el flujo, la compactación, el espesor local y el comportamiento de liberación. El herramental debe desarrollarse, por lo tanto, de acuerdo con el sistema de material real y el proceso de fabricación.
¿Qué fibra de vidrio es adecuada para el moldeo por compresión?
El moldeo por compresión utiliza comúnmente compuestos de moldeo como SMC y BMC, donde la fibra de vidrio cortada se incorpora al material antes del moldeo. La formulación adecuada depende de las propiedades mecánicas requeridas, la geometría y las condiciones de producción.
¿Se puede usar un molde de compuestos para diferentes materiales de fibra de vidrio?
Puede ser técnicamente posible en algunos casos, pero la compatibilidad debe evaluarse en lugar de asumirse. Los cambios en la arquitectura del refuerzo, el flujo del material, el espesor o la temperatura de procesamiento pueden afectar el llenado, la liberación y el comportamiento dimensional.
Conclusión: La fibra de vidrio correcta es la que se adapta a todo el sistema de fabricación
La selección de fibra de vidrio no debe reducirse a una comparación de resistencia nominal. El tipo de fibra, la arquitectura del refuerzo, la orientación, la compatibilidad con la resina y el proceso de fabricación contribuyen todos al rendimiento y la fabricabilidad de un componente compuesto.
Para los ingenieros de herramental, el punto más importante es que la elección del material también influye en el molde. El tejido, el mat de hilos cortados, el refuerzo multiaxial, el roving continuo y la fibra cortada de SMC no se comportan de manera idéntica durante la conformación.
Sus diferencias pueden afectar la colocación del material, el flujo, la conformidad de esquinas, la compactación, la ventilación, el diseño de la línea de partición y el desmoldeo.
Un proyecto de compuestos exitoso conecta, por lo tanto, tres elementos desde el principio: arquitectura del material, proceso de fabricación y diseño del herramental.
Cuando estos tres elementos se desarrollan juntos, el molde ya no es simplemente una herramienta para reproducir geometría. Se convierte en parte del sistema de proceso que convierte el refuerzo de fibra de vidrio en un componente compuesto repetible y dimensionalmente controlado.