Centro de Noticias
 >
Centro de Noticias
Cómo los utillajes de taladrado apoyan la fabricación de moldes de precisión
La fabricación de moldes de precisión implica más que el mecanizado de las superficies principales de cavidad y núcleo. Según el diseño del molde, pueden requerirse orificios e interfaces adicionales para montaje, alineación, sujeción, posicionamiento, elevación o la instalación de componentes auxiliares. Los utillajes de taladrado apoyan estas operaciones ayudando a establecer un posicionamiento repetible de la pieza, una sujeción estable y una guía de herramienta controlada cuando sea necesario. Para los fabricantes de moldes de SMC, BMC, GMT, LFT y fibra de carbono, estos métodos de utillaje auxiliar pueden contribuir a la consistencia del mecanizado cuando se seleccionan para la operación específica.
En MDC Mould, el taladrado debe entenderse dentro del contexto más amplio de la fabricación y las operaciones de mecanizado de moldes. El utillaje es una herramienta de apoyo utilizada para una tarea concreta; no es el producto principal ni el negocio definitorio de un fabricante de moldes.
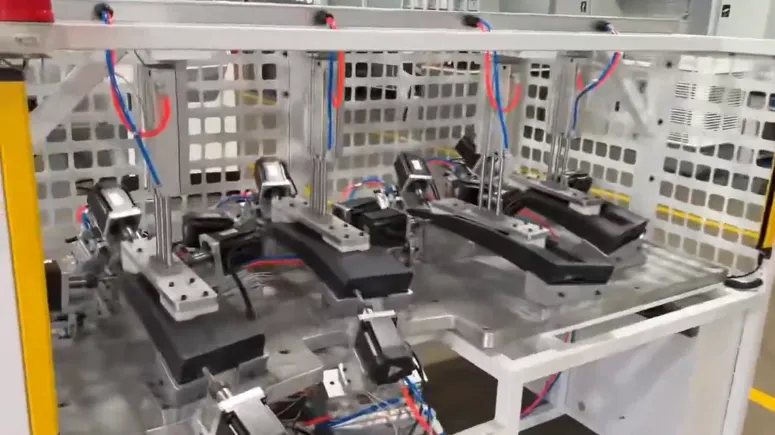
1. Por qué importa la precisión del taladrado en la fabricación de moldes
Un molde contiene múltiples características que deben funcionar juntas como una herramienta integrada. Según su diseño, estas pueden incluir orificios de montaje, características de alineación, interfaces roscadas, ubicaciones de insertos, componentes relacionados con expulsores y otros detalles mecanizados. Los errores en la posición u orientación de estas características pueden complicar el ensamblaje, afectar la alineación de componentes o generar trabajo adicional de ajuste.
Las consecuencias dependen de la función de cada orificio. Un orificio de montaje que no se alinea con la interfaz de la máquina puede retrasar la instalación. Un orificio asociado a un inserto o componente de acoplamiento puede afectar el ajuste del ensamblaje. Una característica mal ubicada también puede introducir retrabajo si se descubre solo después de un mecanizado posterior o del ensamblaje del molde.
Un utillaje de taladrado puede ayudar a reducir la variación en operaciones adecuadas al definir cómo se posiciona y sujeta un componente. Sin embargo, el uso del utillaje por sí solo no garantiza la precisión. El resultado también depende del equipo de mecanizado, la herramienta de corte, la condición de la pieza, la calidad del utillaje y el método de inspección.
- Posicionamiento repetible: Establece una relación consistente entre la pieza y la operación de taladrado.
- Sujeción estable: Ayuda a prevenir movimientos no deseados durante el contacto de la herramienta.
- Guía de herramienta controlada: Apoya la alineación de la broca cuando las casquillos guía u características similares son apropiadas.
- Consistencia de ensamblaje: Ayuda a mantener la relación prevista entre orificios y componentes de acoplamiento.
- Repetibilidad del proceso: Reduce la dependencia de la medición manual y el reposicionamiento repetidos.
2. Dónde encajan los utillajes de taladrado en el flujo de fabricación de moldes
Los utillajes de taladrado no son necesarios para cada componente de molde ni para cada orificio. Muchas características pueden mecanizarse directamente en equipos CNC adecuados utilizando el sistema de coordenadas de la máquina, sondeo de pieza, configuraciones dedicadas u otros métodos establecidos. Un utillaje separado resulta relevante cuando la geometría, la secuencia de producción, los requisitos de carga repetida o la disposición de mecanizado hacen útil una sujeción o guía adicional.
| Situación de mecanizado | Desafío potencial | Posible método de apoyo |
|---|---|---|
| Taladrado repetido en componentes similares | Variación causada por posicionamiento manual o configuración inconsistente | Características de posicionamiento dedicadas o una disposición de sujeción repetible adecuada |
| Orificios referenciados a datos específicos del componente | Relación incorrecta entre el patrón de orificios y las superficies funcionales | Posicionamiento basado en datos e inspección apropiada |
| Taladrado en un área de trabajo restringida | Acceso limitado de la herramienta o soporte difícil de la pieza | Una configuración diseñada en torno a la holgura de la herramienta, el soporte y la secuencia de mecanizado |
| Operaciones que requieren guía adicional de la broca | Desviación no deseada de la herramienta bajo las condiciones de mecanizado aplicables | Casquillos guía de broca cuando sea técnicamente apropiado |
| Mecanizado de un componente que puede moverse bajo cargas de corte | Desplazamiento, vibración o asiento inconsistente | Mejor soporte, sujeción adecuada y revisión de las condiciones de corte |
| Mecanizado de características para ensamblaje posterior | Las posiciones de los orificios no coinciden con los componentes de acoplamiento | Referencias de datos comunes y verificación dimensional |
La selección debe basarse en el problema real de mecanizado. Añadir un utillaje donde una configuración CNC bien controlada es suficiente puede aumentar la complejidad de la configuración sin proporcionar un beneficio significativo. Por el contrario, una configuración manual inadecuada puede crear variación innecesaria cuando una disposición de posicionamiento repetible sería más apropiada.
3. Pasadores de posicionamiento: establecimiento de una posición repetible de la pieza
Los pasadores de posicionamiento establecen puntos de referencia que ayudan a posicionar un componente de manera repetible. En una configuración de taladrado, su eficacia depende de la relación entre la disposición de posicionamiento, el esquema de datos de la pieza y las coordenadas de orificio requeridas.
3.1 Comenzar con el plano de ingeniería
La estrategia de posicionamiento debe derivarse del plano del componente y de la función de las características que se van a mecanizar. Un esquema de datos adecuado identifica las superficies o características utilizadas para establecer la posición de la pieza. Los pasadores de posicionamiento deben entonces disponerse para mantener la relación prevista entre esas referencias y el patrón de orificios.
Seleccionar puntos de referencia únicamente porque son fáciles de acceder puede crear errores dimensionales. La pieza puede posicionarse de manera consistente contra las referencias elegidas, pero los orificios resultantes pueden no alinearse con los datos de ensamblaje previstos.
3.2 Considerar la variación de carga y la geometría del componente
Una disposición de posicionamiento debe acomodar la geometría real y la variación esperada del componente. Una disposición demasiado restrictiva puede dificultar la carga o impedir que la pieza se asiente de manera consistente. Una disposición con restricción insuficiente puede permitir movimientos no deseados.
La solución apropiada depende de la geometría del componente, las tolerancias de fabricación, el número de características de posicionamiento y la forma en que la pieza se carga y se retira.
3.3 Inspeccionar las características de posicionamiento a lo largo del tiempo
El contacto repetido puede desgastar las características de posicionamiento o cambiar su ajuste. Cuando el posicionamiento es crítico, el plan de fabricación y mantenimiento debe identificar qué características requieren inspección y cómo se evaluará el desgaste.
El material de los pasadores, el ajuste, la dureza y el tratamiento superficial deben seleccionarse según la aplicación. Estos parámetros deben definirse mediante requisitos de ingeniería en lugar de asumirse idénticos para cada configuración de taladrado.
4. Casquillos guía de broca: apoyo a la alineación de la herramienta
Los casquillos guía de broca proporcionan una superficie de guía para una herramienta de corte en aplicaciones donde se requiere guía adicional. Pueden ayudar a controlar la entrada de la herramienta en relación con la pieza, pero no son un requisito universal para las operaciones de taladrado.
4.1 La posición de la guía debe referenciar el sistema de datos correcto
Un casquillo guía solo puede apoyar la ubicación de orificio prevista si su posición se establece correctamente en relación con las referencias de la pieza. Si el casquillo está mal ubicado, puede guiar la broca de manera consistente hacia una ubicación incorrecta.
Por lo tanto, las ubicaciones críticas de las guías deben verificarse contra el plano aprobado o la especificación del utillaje. Cuando varios orificios deben mantener una relación definida, el método de inspección debe evaluar el patrón de orificios relevante en lugar de depender solo de verificaciones visuales individuales.
4.2 La holgura de la herramienta y la condición del casquillo influyen en el rendimiento
La holgura entre la broca y el casquillo debe ser adecuada para la herramienta y las condiciones de mecanizado. Una holgura excesiva puede reducir el efecto de guía previsto, mientras que una holgura insuficiente puede causar interferencia o fricción no deseada.
El diseño también debe considerar la evacuación de virutas, la profundidad de taladrado, el acceso de la herramienta y el acceso para limpieza o reemplazo. Cuando se espera desgaste, la reemplazabilidad puede ser una consideración de mantenimiento útil.
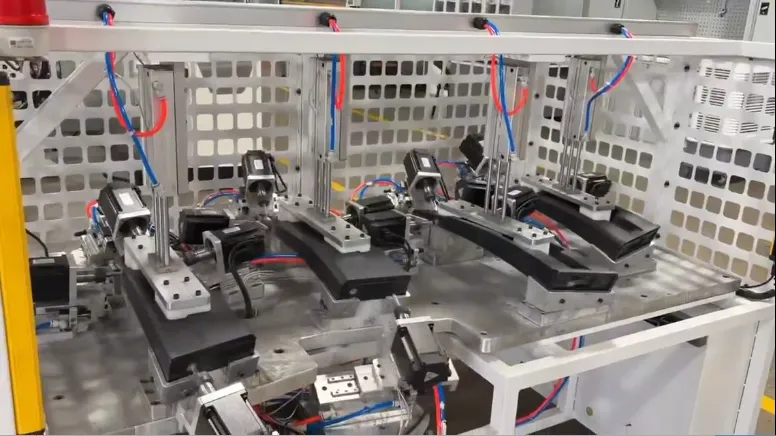
5. Rigidez del utillaje y sujeción: reducción del movimiento de la pieza
El posicionamiento correcto antes del mecanizado no garantiza que un componente permanezca en posición bajo cargas de corte. Un soporte inadecuado, una dirección de sujeción inapropiada o una fuerza de sujeción local excesiva pueden contribuir al movimiento, la vibración o la deformación.
5.1 Soportar el componente donde se aplican las cargas
El soporte de la pieza debe considerarse en relación con las fuerzas de corte y la rigidez estructural del componente. Los componentes delgados o irregulares pueden requerir especial atención porque las áreas no soportadas pueden deflectarse bajo cargas de sujeción o mecanizado.
5.2 Sujetar sin alterar las referencias de posicionamiento
El mecanismo de sujeción debe mantener el contacto entre la pieza y sus superficies de posicionamiento previstas. La dirección de la fuerza, el área de contacto y las ubicaciones de soporte deben evaluarse juntos para evitar levantamiento, rotación o deformación inaceptable.
5.3 Mantener el acceso para mecanizado e inspección
Un utillaje debe proporcionar holgura suficiente para la herramienta de corte, el operador y la evacuación de virutas. También debe permitir la inspección de las características relevantes. Una disposición estable que obstruya la trayectoria de mecanizado o haga impractical la limpieza puede introducir otros problemas de producción.
Por lo tanto, la rigidez del utillaje es solo una parte de la solución. La sujeción estable requiere la combinación correcta de geometría de soporte, sujeción, configuración de la máquina y condiciones de operación.
6. Problemas comunes de taladrado y sus posibles causas
Si un orificio mecanizado no cumple los requisitos del plano, la investigación debe considerar todo el sistema de mecanizado. El utillaje puede contribuir al problema, pero la causa también puede residir en la máquina, la herramienta de corte, la variación de la pieza o el procedimiento de configuración.
| Problema observado | Posibles factores contribuyentes | Verificación recomendada |
|---|---|---|
| La posición del orificio varía entre configuraciones | Posicionamiento inconsistente, referencias de datos incorrectas o variación de configuración | Verificar la selección de datos, las características de posicionamiento y el asiento de la pieza |
| La posición del orificio está consistentemente desplazada | Coordenadas incorrectas, características de guía mal ubicadas o error de configuración de la máquina | Comparar el programa de mecanizado, las referencias del utillaje y las coordenadas medidas |
| El eje del orificio no cumple los requisitos de orientación | Alineación de la pieza, deflexión de la herramienta, alineación de la máquina o guía inadecuada | Verificar la configuración, la condición de la herramienta, la disposición de guía y los resultados de inspección |
| La pieza se mueve durante el taladrado | Sujeción insuficiente, soporte inadecuado o cargas de corte excesivas | Revisar las ubicaciones de soporte, la sujeción y las condiciones de corte |
| La calidad del orificio cambia durante la producción repetida | Desgaste de la herramienta, desgaste del posicionamiento, variación de la máquina o condiciones del proceso cambiantes | Comparar la condición de la herramienta, los registros de inspección del utillaje y los resultados de mecanizado |
| Los orificios de ensamblaje no se alinean con los componentes de acoplamiento | Incompatibilidad de datos, variación dimensional o coordenadas de características incorrectas | Verificar tanto las referencias de los componentes como los requisitos de ensamblaje aplicables |
| La carga o descarga es inconsistente | Acceso restringido, orientación poco clara o una disposición de posicionamiento inadecuada | Revisar la secuencia de carga, el acceso del operador y el asiento del componente |
Estas verificaciones están destinadas a guiar el diagnóstico, no a identificar una causa raíz sin evidencia. La acción correctiva debe seguir a la inspección dimensional, la revisión de la configuración y, cuando sea necesario, una prueba de mecanizado controlada.
7. Verificación: conexión de la calidad del orificio con el ensamblaje del molde
Un orificio que parece aceptable por sí solo puede aún no cumplir su propósito funcional si no se alinea con un componente de acoplamiento o el sistema de datos especificado. Por lo tanto, la verificación debe basarse en el plano de ingeniería y el papel de cada característica en el molde completo.
| Característica a verificar | Por qué es importante | Base de verificación |
|---|---|---|
| Coordenadas del orificio | Mantener la relación prevista entre características | Dimensiones del plano y referencias de datos |
| Diámetro del orificio | Apoyar el sujetador, inserto o ajuste de acoplamiento requerido | Diámetro y tolerancia especificados |
| Orientación del orificio | Mantener la relación requerida con las superficies de referencia | Requisitos angulares o de perpendicularidad definidos en el plano |
| Características de rosca o sujeción | Asegurar la compatibilidad con la conexión prevista | Especificación de rosca y método de inspección aplicable |
| Alineación con componentes de acoplamiento | Reducir la incompatibilidad de ensamblaje y el ajuste correctivo | Referencias de ensamblaje aprobadas y verificaciones dimensionales |
| Componentes de posicionamiento y guía | Mantener el posicionamiento repetible durante el uso continuado | Especificación del utillaje y verificaciones de condición |
El equipo de inspección apropiado y los límites de aceptación dependen del tamaño del componente, la tolerancia requerida y la geometría de la característica. Ningún método de medición único ni valor de precisión universal es adecuado para cada componente de molde.
8. Integración de la sujeción auxiliar en la fabricación de moldes
El valor de un utillaje de taladrado debe evaluarse en relación con el flujo de trabajo de fabricación completo. En algunos casos, un utillaje puede reducir el esfuerzo de configuración repetido o mejorar la consistencia del posicionamiento. En otros casos, el mecanizado CNC directo, el sondeo o una estrategia de sujeción diferente pueden ser más apropiados.
Una evaluación práctica considera:
- Función de la característica: Si el orificio está relacionado con el ensamblaje del molde, el montaje, la alineación u otro requisito especificado.
- Frecuencia de producción: Si el mismo componente y patrón de orificios se mecanizarán repetidamente.
- Capacidad de la máquina: Si la máquina puede acceder a las características requeridas dentro de su envolvente de trabajo.
- Complejidad de la configuración: Si un utillaje separado ofrece una ventaja significativa sobre la configuración existente.
- Requisitos de inspección: Cómo se medirán y aceptarán las características mecanizadas.
- Mantenimiento: Si las características de posicionamiento o guía necesitan inspección o reemplazo periódicos.
Para componentes de molde complejos, el plan de mecanizado también debe considerar cómo se relaciona el taladrado con el fresado, el taladrado profundo, el acabado y el ensamblaje. La secuencia debe ser apropiada para la geometría y los requisitos del plano; un utillaje no debe tratarse como un sustituto de un plan de fabricación integrado.
9. MDC Mould: mecanizado de precisión dentro de un negocio de fabricación de moldes
MDC Mould se especializa en el diseño y fabricación de moldes de compresión y utillajes de composite. Su trabajo abarca aplicaciones que involucran materiales como SMC, BMC, GMT, LFT y composites de fibra de carbono, sirviendo a industrias incluyendo automoción, eléctrica, transporte y sanitarios.
Dentro de este negocio, el taladrado y otras operaciones de mecanizado apoyan la producción de componentes de molde y las características requeridas para el ensamblaje y uso. La información de equipos publicada de MDC incluye fresadoras CNC y taladradoras y máquinas de taladrado profundo, junto con otros equipos de fabricación de moldes.
La relevancia de un utillaje de taladrado depende de la operación de mecanizado individual. El objetivo es seleccionar un proceso y método de sujeción adecuados para la geometría de la pieza, las tolerancias requeridas y la secuencia de producción—no añadir un utillaje separado donde no proporciona un beneficio técnico claro.
Conozca más sobre las capacidades principales de MDC:
- MDC Mould – Fabricación de moldes de composite y compresión
- Diseño y fabricación de moldes de compresión
- Equipos de fabricación
Estas páginas proporcionan más información sobre el negocio principal de fabricación de la empresa y su base de equipos.
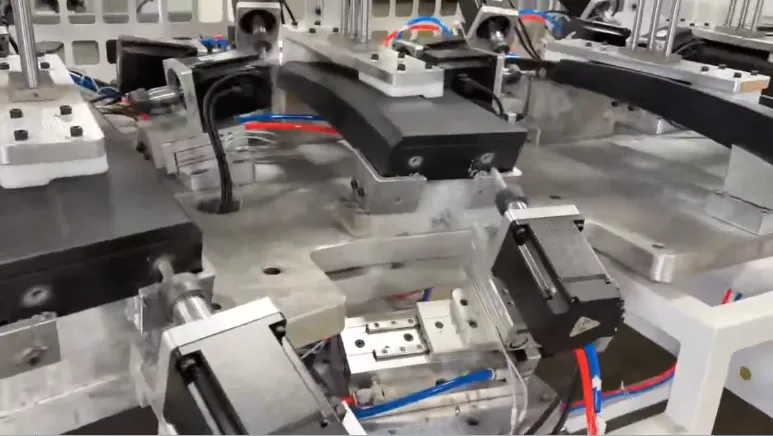
10. Preguntas frecuentes
¿Qué papel juegan los utillajes de taladrado en la fabricación de moldes?
Los utillajes de taladrado son herramientas auxiliares de sujeción y posicionamiento utilizadas en operaciones de mecanizado adecuadas. Ayudan a establecer un posicionamiento repetible de la pieza, mantener una sujeción estable y, cuando es necesario, guiar la broca. Apoyan la fabricación de moldes en lugar de reemplazar la función de conformado principal del molde.
¿Cómo mejoran los pasadores de posicionamiento la consistencia del taladrado?
Los pasadores de posicionamiento establecen referencias repetibles para una pieza. Cuando sus posiciones, ajustes y condiciones de contacto son apropiados para el esquema de datos, pueden reducir la variación causada por la carga y el posicionamiento inconsistentes.
¿Cuándo se necesitan casquillos guía de broca?
Los casquillos guía de broca pueden usarse cuando una operación requiere guía adicional para la entrada de la herramienta o la alineación del orificio. Su idoneidad depende de los requisitos del orificio, la geometría de la pieza, la disposición de la herramienta y el método de mecanizado.
¿Puede un utillaje de taladrado eliminar todos los errores de posición de orificio?
No. Un utillaje puede mejorar la repetibilidad del posicionamiento, pero el resultado final también depende de la precisión de la máquina, la condición de la herramienta, la variación de la pieza, la calidad de fabricación del utillaje, las condiciones de corte y la inspección. Las posiciones críticas de orificio deben verificarse contra el plano aplicable.
¿Cómo deben verificarse las características relacionadas con el taladrado durante la fabricación de moldes?
La verificación debe seguir los planos de ingeniería aprobados y el plan de inspección. Según la característica, las verificaciones pueden incluir posición del orificio, diámetro, orientación, requisitos de rosca, alineación con componentes de acoplamiento y la condición de las características de posicionamiento o guía relevantes.
¿Requiere cada componente de molde un utillaje de taladrado dedicado?
No. Algunos componentes pueden mecanizarse eficazmente utilizando configuraciones CNC adecuadas, sondeo u otros métodos de sujeción. Un utillaje dedicado debe considerarse cuando aborda un requisito específico de posicionamiento, acceso, repetibilidad o producción.
¿Qué debe considerarse al elegir un método de sujeción?
Los factores importantes incluyen la geometría del componente, el esquema de datos, las tolerancias de orificio, la capacidad de la máquina, el acceso de la herramienta, la frecuencia de producción esperada, la estabilidad de la sujeción y los requisitos de inspección. El método seleccionado debe adaptarse a la operación real.
Conclusión
Los utillajes de taladrado pueden apoyar la fabricación de moldes de precisión mejorando el posicionamiento de la pieza, la estabilidad de la sujeción y la guía de la herramienta en operaciones adecuadas. Su eficacia depende de la selección correcta de datos, la geometría apropiada del utillaje, las condiciones de mecanizado compatibles y la verificación contra el plano de ingeniería.
Para los fabricantes de moldes, estas decisiones de utillaje auxiliar forman parte de un sistema de producción más amplio que incluye diseño de moldes, mecanizado CNC, inspección de componentes y ensamblaje. El objetivo es una calidad de fabricación consistente y verificable—no el uso de un utillaje dedicado por sí mismo.
Para conocer más sobre las capacidades de fabricación de moldes de composite y compresión de MDC Mould, visite zjmdc.es o contacte al equipo en [email protected].