Centro de Noticias
 >
Centro de Noticias
Moldeo por compresión de materiales compuestos: optimización del proceso y soluciones de utillaje
El moldeo por compresión de materiales compuestos se utiliza ampliamente para fabricar componentes estructurales, automotrices, eléctricos, de transporte, agrícolas e industriales de material compuesto. Sin embargo, una producción estable por moldeo por compresión depende de mucho más que aplicar calor y presión a una carga de material.
La pieza final está influenciada por la interacción entre el comportamiento del material, la colocación de la carga, la temperatura del molde, la presión, la velocidad de cierre, el venteo, el diseño del borde de cizallamiento, la precisión del utillaje, la rigidez del molde y la capacidad de la prensa.
Por esta razón, el moldeo por compresión de materiales compuestos debe tratarse como un sistema de fabricación integrado en lugar de simplemente una operación de cierre de molde.
MDC aborda el utillaje de compresión desde esta perspectiva orientada al proceso. El objetivo es desarrollar utillaje que soporte un flujo de material predecible, un comportamiento térmico controlado, una evacuación de aire eficaz, un control preciso de bordes, estabilidad dimensional y producción repetible.
¿Qué es el moldeo por compresión de materiales compuestos?
El moldeo por compresión de materiales compuestos es un proceso de fabricación en el que un material compuesto se coloca dentro o sobre una cavidad de molde y se conforma bajo presión y temperatura controladas.
Dependiendo del sistema de material, el proceso puede implicar curado de termoestables o fusión y consolidación de termoplásticos. Los materiales compuestos comunes utilizados con moldeo por compresión incluyen SMC, BMC, GMT, LFT, compuestos de fibra de carbono y otros materiales termoestables o termoplásticos reforzados.
Aunque el principio básico es sencillo, la producción industrial requiere una estrecha coordinación entre el material, el molde y la prensa.
- Material: controla el comportamiento de flujo, la viscosidad, el movimiento de fibras, las características de curado o consolidación.
- Molde: controla la geometría, la transferencia de calor, el venteo, la rebaba, la precisión dimensional y el desmoldeo.
- Prensa: controla el movimiento de cierre, la presión, la apertura del molde y la repetibilidad del proceso.
La calidad de la pieza compuesta final está determinada, por lo tanto, por el comportamiento combinado de estos tres sistemas.
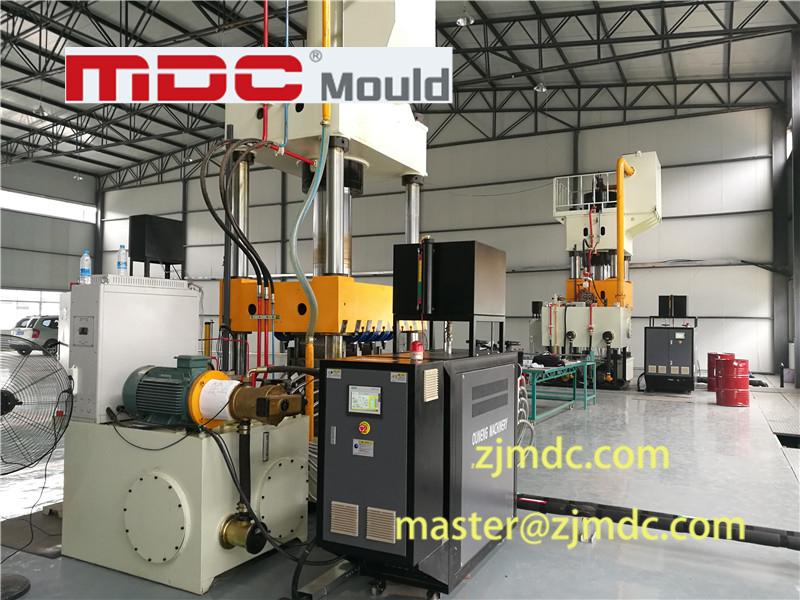
Por qué el moldeo por compresión de materiales compuestos requiere integración de proceso y utillaje
Un molde de compresión no es un componente independiente del proceso de fabricación. Su geometría afecta directamente cómo se mueve el material, cómo escapa el aire, cómo se transfiere el calor y cómo se distribuye la presión.
Por ejemplo, una temperatura de molde desigual puede producir diferentes viscosidades del material a lo largo de la cavidad. Esto puede cambiar el comportamiento de llenado y contribuir a una contracción desigual o al alabeo.
De manera similar, un venteo insuficiente puede atrapar aire cuando los frentes de material convergen. Una holgura excesiva del borde de cizallamiento puede aumentar la rebaba, mientras que una holgura insuficiente puede aumentar el daño a las fibras o la interferencia del utillaje.
Esto crea una relación de ingeniería directa:
Comportamiento del material → Condición del proceso → Respuesta del molde → Calidad de la pieza → Estabilidad de producción
Por lo tanto, MDC evalúa el utillaje de compresión desde las perspectivas mecánica y de proceso.
Matriz de optimización de proceso y utillaje de moldeo por compresión de materiales compuestos de MDC
La siguiente matriz resume varias relaciones importantes entre el control del proceso de moldeo por compresión, los defectos comunes y las soluciones de ingeniería de utillaje. Las especificaciones reales se determinan según la geometría de la pieza, la formulación del material, el contenido de refuerzo, el volumen de producción, las características de la prensa y los requisitos del proyecto.
| Pilar del proceso | Defecto común | Soluciones de utillaje de MDC |
|---|---|---|
|
Control térmico Equilibrio de temperatura del molde |
Grandes diferencias de temperatura en la superficie del molde pueden contribuir al alabeo, contracción desigual, curado inconsistente y variación dimensional. | Se pueden diseñar distribuciones optimizadas de canales de calentamiento por aceite y circuitos de calentamiento de agujero profundo según la estructura del molde. Para proyectos de utillaje aplicables, la variación de temperatura en la superficie del molde puede controlarse hasta aproximadamente ±1,0 °C, sujeto a los requisitos específicos del molde y del proceso. |
|
Holgura del borde de cizallamiento Ajuste de bordes |
Rebaba excesiva, desgarro de fibras, extracción de fibras o interferencia local del molde alrededor de las zonas del borde de cizallamiento. | Se utiliza un ajuste de precisión de bordes de cizallamiento verticales para controlar el escape de material y mejorar la consistencia del borde. Para proyectos aplicables, la holgura puede diseñarse dentro de aproximadamente 0,02 mm–0,04 mm según el material, la geometría de la pieza y los requisitos del utillaje. |
|
Venteo y control de vacíos Evacuación de aire |
Aire atrapado, marcas de quemado, faltas de llenado locales, vacíos internos y llenado incompleto del material. | Se pueden incorporar canales de venteo escalonados de múltiples etapas en el diseño del molde. Las áreas críticas también pueden evaluarse para venteo asistido por vacío cuando el venteo convencional no puede proporcionar una evacuación de aire suficiente. |
|
Presión y desgasificación Control del movimiento de la prensa |
Porosidad interna, desgasificación incompleta, distribución desigual de fibra de vidrio o consolidación inconsistente. | El molde puede coordinarse con la prensa hidráulica para soportar secuencias controladas de microapertura / carrera de desgasificación. Para aplicaciones adecuadas, una capacidad de prensa como una prensa de compresión de 4000 toneladas puede incorporarse a la estrategia de desarrollo del proceso. |
|
Longevidad del utillaje Resistencia al desgaste |
Desgaste de la cavidad del molde causado por materiales con alto contenido de vidrio como SMC y GMT, que puede afectar la estabilidad dimensional y la calidad superficial a lo largo de los ciclos de producción. | Los componentes críticos para el desgaste pueden utilizar acero para herramientas endurecido como H13 / 1.2344. Cuando la aplicación lo especifique, se pueden seleccionar materiales endurecidos y tratamiento superficial para mejorar la resistencia a materiales compuestos abrasivos, con una dureza de aproximadamente HRC 48–52 y una capa de cromo duro de alrededor de 0,03 mm para especificaciones de proyecto aplicables. |
Esta matriz proporciona una forma práctica de conectar un defecto de moldeo visible con la variable del proceso y la característica del utillaje que deben investigarse. En lugar de tratar cada defecto de forma independiente, los ingenieros pueden utilizar la relación entre condición del proceso, comportamiento del material y diseño del molde para identificar la causa subyacente.
Flujo del material: el desafío central en el moldeo por compresión de materiales compuestos
El flujo del material es una de las variables más importantes en el moldeo por compresión. Cuando el molde se cierra, la carga de material se extiende por la cavidad bajo presión.
El patrón de flujo resultante depende de:
- la viscosidad del material;
- la temperatura del molde;
- el tamaño de la carga;
- la posición de la carga;
- la geometría de la carga;
- la orientación de las fibras;
- la geometría de la cavidad;
- las estructuras de nervios y jefes;
- la velocidad de cierre;
- la presión aplicada.
Si el flujo del material se controla mal, pueden aparecer varios defectos incluso cuando las dimensiones finales del molde son precisas.
Los problemas potenciales incluyen movimiento de fibras, zonas locales ricas en resina, llenado incompleto, interfaces de flujo tipo soldadura, vacíos, variación superficial e inestabilidad dimensional.
Por esta razón, el diseño del molde de compresión debe considerar la trayectoria de flujo esperada antes de completar el mecanizado.
El diseño y la colocación de la carga afectan directamente el llenado del molde
La posición inicial y la forma de la carga de material pueden influir fuertemente en la manera en que un material compuesto llena la cavidad del molde.
Una carga demasiado pequeña puede provocar un llenado incompleto. Una carga demasiado grande puede aumentar la rebaba o requerir un movimiento excesivo del material. Una posición inadecuada de la carga también puede causar un frente de flujo desequilibrado.
Para componentes complejos, la colocación de la carga debe considerarse junto con:
- la geometría de la cavidad;
- la distancia de flujo del material;
- los nervios y características profundas;
- las ubicaciones de venteo;
- el diseño de la línea de partición;
- la distribución de presión esperada.
Un proveedor de utillaje que comprenda estas interacciones puede identificar problemas relacionados con el flujo en una etapa más temprana del diseño.
Control térmico: por qué importa la uniformidad de temperatura del molde
El control de temperatura es una parte crítica del moldeo por compresión de materiales compuestos porque el molde realiza tanto una función de conformado como una función de gestión térmica.
Para composites termoestables, la temperatura influye en la viscosidad de la resina y el comportamiento de curado. Para composites termoplásticos, la temperatura afecta la fusión, la consolidación y la movilidad del material.
El objetivo de ingeniería importante, por lo tanto, no es simplemente especificar una única temperatura de molde. Es establecer un campo térmico suficientemente uniforme y repetible en las áreas funcionales del utillaje.
Cómo influye la distribución de los canales de calentamiento en el rendimiento del molde
Los canales de calentamiento mal posicionados pueden crear puntos calientes y zonas frías locales. Las diferencias de masa térmica alrededor de insertos, nervios, cavidades profundas y secciones gruesas del molde pueden aumentar aún más la variación térmica.
MDC evalúa la disposición de los canales de calentamiento según la geometría del molde y los requisitos térmicos. Los sistemas de calentamiento por aceite y los circuitos de agujero profundo pueden disponerse para mejorar la distribución del calor cuando sea aplicable.
Para proyectos que requieren un control térmico estricto, el objetivo debe establecerse mediante análisis de ingeniería y validación en pruebas en lugar de asumirse a partir de un único punto de consigna de la máquina.
Presión y velocidad de cierre: más presión no siempre significa mejores piezas
El moldeo por compresión requiere presión suficiente para consolidar el material y reproducir la geometría de la cavidad. Sin embargo, simplemente aumentar la presión no mejora automáticamente la calidad de la pieza.
Una presión excesiva o mal sincronizada puede influir en el movimiento del material, la rebaba, la orientación de las fibras, la carga del molde y los requisitos del equipo.
La velocidad de cierre también importa porque el material necesita fluir mientras el aire es desplazado de la cavidad.
Una ventana de proceso adecuada debe considerar, por lo tanto:
- el cierre inicial del molde;
- el flujo del material;
- la evacuación de aire;
- la acumulación de presión;
- la consolidación final;
- el curado o enfriamiento;
- el desmoldeo.
El diseño del molde debe soportar la secuencia requerida en lugar de asumir que la presión por sí sola compensará un flujo o venteo deficientes.
Venteo y control de vacíos en el moldeo por compresión
El aire atrapado dentro de la cavidad del molde puede convertirse en una fuente importante de defectos en piezas compuestas.
Durante el cierre del molde, el material ocupa progresivamente la cavidad. Si el aire no puede escapar por una trayectoria adecuada, puede quedar atrapado entre frentes de flujo o dentro de características geométricas locales.
Los síntomas típicos incluyen:
- vacíos superficiales;
- marcas de quemado;
- porosidad interna;
- faltas de llenado locales;
- defectos superficiales;
- llenado inconsistente.
Diseño de venteo multietapa
Un molde de compresión puede requerir más de una simple ranura de venteo. Dependiendo de la geometría de la pieza, el venteo escalonado o multietapa puede proporcionar una evacuación de aire controlada mientras limita el escape no deseado de material.
Las ubicaciones de venteo deben evaluarse según el frente de flujo de material esperado y las áreas donde es más probable que se acumule aire.
Venteo asistido por vacío
Para geometrías particularmente desafiantes, el venteo asistido por vacío puede considerarse como una herramienta de proceso adicional.
Su aplicación depende del sistema de material, la configuración de la cavidad, los requisitos superficiales, el ciclo de producción y el comportamiento esperado de evacuación de aire.
El principio importante es que el venteo debe diseñarse en torno al flujo del material en lugar de añadirse como una ocurrencia tardía.
Carrera de desgasificación: conectar el diseño del molde con el control de la prensa
Algunas aplicaciones de moldeo por compresión de materiales compuestos se benefician de una desgasificación controlada durante el ciclo de moldeo.
Un movimiento controlado de microapertura puede crear temporalmente una trayectoria de escape para el aire atrapado antes de la consolidación final. La sincronización y la carrera deben coordinarse con la viscosidad del material, la temperatura del molde, la presión y la colocación de la carga.
Esto significa que una carrera de desgasificación no es simplemente un parámetro de la prensa. El molde también debe diseñarse para tolerar el movimiento requerido mientras mantiene la alineación, el control de bordes y la precisión dimensional final.
MDC puede considerar la relación entre la estructura del molde y el movimiento de la prensa durante el desarrollo del utillaje, particularmente para componentes compuestos grandes donde la evacuación de aire y la consolidación pueden ser desafiantes.

Holgura del borde de cizallamiento y control de rebaba
La rebaba es un problema común en el moldeo por compresión, pero la rebaba excesiva no debe tratarse automáticamente como un problema del material.
La línea de partición, el borde de cizallamiento, el ajuste del molde, la presión de cavidad, la carga de material y las condiciones de cierre pueden influir en cuánto material escapa de la cavidad.
Un borde de cizallamiento correctamente diseñado proporciona una interfaz controlada entre la región de conformado y el material sobrante.
Por qué importa la precisión del borde de cizallamiento
Si la holgura es demasiado grande, puede generarse rebaba excesiva. Si es demasiado pequeña, el molde puede experimentar una interferencia excesiva y puede dañar las fibras o aumentar el desgaste local.
Para proyectos de utillaje adecuados, MDC puede ajustar con precisión bordes de cizallamiento verticales a requisitos específicos del proyecto. Puede especificarse un rango de holgura de alrededor de 0,02 mm–0,04 mm para aplicaciones aplicables, pero el valor correcto debe determinarse a partir del material, la geometría de la pieza, la estructura del molde y los requisitos de producción.
Selección de material de utillaje para composites con alto contenido de vidrio
SMC y GMT pueden contener cantidades significativas de refuerzo de fibra de vidrio. Los ciclos de producción repetidos pueden, por lo tanto, exponer las superficies del molde a desgaste abrasivo.
La selección del acero para herramientas debe considerar:
- la abrasividad del material;
- el volumen de producción;
- la vida útil requerida del utillaje;
- el acabado superficial;
- la estabilidad dimensional;
- los requisitos de reparación;
- los requisitos de tratamiento térmico.
El acero para herramientas endurecido H13 / 1.2344 puede considerarse para componentes críticos para el desgaste. Dependiendo del proyecto, pueden aplicarse tratamiento térmico y tratamiento superficial para mejorar la resistencia a materiales compuestos abrasivos.
Una especificación típica de proyecto puede incluir aproximadamente HRC 48–52 de dureza y una capa de cromo duro de alrededor de 0,03 mm, sujeto al diseño real del utillaje y a los requisitos del cliente.
Cómo influye el diseño del molde en la calidad del moldeo de materiales compuestos
La geometría del molde debe reproducir la pieza final mientras también permite que el material fluya, que el aire escape, que el calor se transfiera y que la pieza acabada se extraiga.
Las áreas de diseño importantes incluyen:
- la posición de la línea de partición;
- la geometría del borde de cizallamiento;
- el ángulo de desmoldeo;
- las transiciones de nervios y jefes;
- los canales de venteo;
- los circuitos de calentamiento;
- las características de enfriamiento o gestión térmica;
- la estructura de soporte del molde;
- el diseño de insertos;
- el sistema de desmoldeo.
Cada una de estas características puede afectar el rendimiento de producción. Por lo tanto, la optimización del molde de compresión debe realizarse como un sistema completo en lugar de optimizar una característica geométrica a la vez.
Flujo del material y utillaje: una visión de causa y efecto
| Condición del material o del proceso | Resultado posible | Consideración de utillaje |
|---|---|---|
| Alta viscosidad del material | Mayor tiempo de llenado o llenado incompleto | Distribución de temperatura, trayectoria de flujo, colocación de la carga |
| Posición de carga desequilibrada | Frentes de flujo desiguales | Estrategia de carga, geometría de cavidad, venteo |
| Nervios complejos y características profundas | Atrapamiento local de aire o dificultad de llenado | Venteo local y análisis del flujo de material |
| Temperatura de molde desigual | Comportamiento diferente del material a lo largo de la cavidad | Disposición de canales de calentamiento y equilibrio térmico |
| Presión excesiva | Rebaba, desplazamiento de material, carga innecesaria del molde | Distribución de presión y diseño del borde de cizallamiento |
| Alto contenido de fibra de vidrio | Mayor desgaste del utillaje | Acero para herramientas, dureza, tratamiento superficial |
Moldeo por compresión de SMC: interacción entre material y utillaje
El moldeo por compresión de SMC se utiliza ampliamente para componentes compuestos industriales porque puede combinar una eficiencia de producción relativamente alta con geometría compleja y control dimensional repetible.
Sin embargo, el material contiene refuerzo cortado y resina, por lo que su comportamiento de flujo se ve afectado por la geometría de la carga, la temperatura, la presión y la forma de la cavidad.
El molde de compresión debe, por lo tanto, soportar:
- flujo de material controlado;
- evacuación de aire eficaz;
- calentamiento uniforme;
- rebaba controlada;
- consolidación repetible;
- desmoldeo estable.
Esta es la razón por la que el utillaje para SMC debe desarrollarse junto con una comprensión del comportamiento real de producción del material.
El moldeo por compresión de BMC requiere una perspectiva de proceso diferente
El BMC también se procesa comúnmente mediante moldeo por compresión, pero su forma de material y comportamiento de flujo difieren del SMC.
El BMC normalmente se maneja como un compuesto de moldeo a granel, lo que cambia la forma en que deben considerarse la colocación del material, el flujo, el venteo y el llenado de la cavidad.
Un concepto de utillaje desarrollado para un material compuesto no debe transferirse automáticamente a otro material sin una evaluación del proceso.
El mismo principio se aplica al GMT, LFT, composites de fibra de carbono y otros materiales reforzados. La geometría del utillaje debe ser compatible con el comportamiento específico de procesamiento del material.
Los moldes grandes para composites crean desafíos de ingeniería adicionales
Los moldes de compresión grandes introducen consideraciones mecánicas y térmicas adicionales.
A medida que aumenta el tamaño del molde, mantener una temperatura uniforme se vuelve más desafiante. El peso del molde aumenta, el mecanizado se vuelve más exigente y la rigidez estructural se vuelve cada vez más importante.
El utillaje de gran formato debe evaluarse, por lo tanto, en términos de:
- deflexión del molde;
- compatibilidad con la platina de la prensa;
- elevación y manipulación;
- precisión de mecanizado;
- distribución de circuitos de calentamiento;
- precisión de ensamblaje;
- accesibilidad para inspección;
- requisitos de mantenimiento.
Para moldes de compresión grandes, el propio proceso de fabricación se convierte en parte del desafío de ingeniería.

Cómo optimizar el proceso de moldeo por compresión
La optimización del proceso de moldeo por compresión debe seguir un enfoque estructurado en lugar de cambiar múltiples variables aleatoriamente durante las pruebas de producción.
1. Comprender el material
Identificar la familia de material, el tipo de refuerzo, el contenido de fibra, la temperatura de procesamiento, el comportamiento de viscosidad, las características de curado o consolidación y la calidad superficial requerida.
2. Analizar la geometría de la pieza
Identificar secciones delgadas, secciones gruesas, nervios, jefes, características profundas, intersecciones, transiciones abruptas y posibles áreas de atrapamiento de aire.
3. Definir la estrategia de carga de material
Determinar el tamaño adecuado de la carga, la forma, el número de piezas de carga y la colocación inicial según el comportamiento de llenado esperado.
4. Desarrollar el sistema térmico
Diseñar canales de calentamiento alrededor de la geometría de la cavidad y la temperatura de proceso requerida. Evitar depender únicamente de un punto de consigna de la máquina sin evaluar la distribución real de temperatura en la superficie del molde.
5. Desarrollar el sistema de venteo
Determinar dónde es probable que se acumule aire y proporcionar trayectorias de venteo adecuadas. Para geometrías difíciles, evaluar soluciones de venteo escalonado o asistido por vacío.
6. Establecer la secuencia de presión y cierre
Definir la relación entre la velocidad de cierre, la acumulación de presión, la desgasificación, la consolidación final y el curado o enfriamiento.
7. Validar mediante pruebas de molde
Utilizar el moldeo de prueba para verificar el comportamiento de llenado, la rebaba, la calidad superficial, la precisión dimensional, la distribución de temperatura y la repetibilidad de producción.
El monitoreo digital del proceso puede mejorar la estabilidad de producción
El moldeo por compresión moderno depende cada vez más de los datos del proceso en lugar de la experiencia del operador únicamente.
Los parámetros importantes pueden incluir:
- temperatura del molde;
- presión de la prensa;
- posición de cierre;
- velocidad de cierre;
- tiempo de ciclo;
- secuencia de desgasificación;
- información de carga de material;
- resultados de inspección de piezas.
Cuando los datos del proceso se conectan con el diseño del utillaje, los defectos recurrentes pueden investigarse de manera más sistemática.
Por ejemplo, si una variación dimensional aparece repetidamente en la misma ubicación, los ingenieros pueden comparar la ubicación del defecto con el circuito de calentamiento local, la rigidez de la cavidad, la distribución de presión o la trayectoria de flujo del material.
La precisión del molde y la eficiencia de producción deben equilibrarse
La alta precisión de mecanizado es importante, pero la precisión por sí sola no garantiza la estabilidad de producción.
Un molde puede cumplir con las dimensiones CAD y aún experimentar problemas de producción si:
- la distribución térmica es inconsistente;
- el venteo es insuficiente;
- el flujo del material está mal equilibrado;
- el borde de cizallamiento está diseñado incorrectamente;
- la rigidez del molde es insuficiente;
- la secuencia de la prensa es incompatible con el utillaje.
El objetivo práctico es, por lo tanto, combinar precisión geométrica con funcionalidad de proceso.
Aplicaciones del moldeo por compresión de materiales compuestos
El moldeo por compresión de materiales compuestos puede aplicarse a una amplia gama de componentes industriales donde el peso, la estabilidad dimensional, el rendimiento mecánico, la calidad superficial, la resistencia a la corrosión, el aislamiento eléctrico o la eficiencia de producción son importantes.
Las áreas de aplicación típicas incluyen:
- componentes automotrices;
- componentes de vehículos comerciales;
- carcasas eléctricas;
- carcasas de equipos industriales;
- componentes de maquinaria agrícola;
- componentes de transporte;
- componentes de infraestructura;
- grandes piezas estructurales compuestas.
El proceso de moldeo por compresión adecuado depende del material, la geometría, el volumen de producción, los requisitos de rendimiento y el equipo de prensa disponible.
¿Qué hace que un molde de compresión esté listo para producción?
Un molde de compresión listo para producción debe satisfacer más que los requisitos de inspección dimensional.
Una evaluación completa del utillaje debe considerar:
| Área de evaluación | Pregunta clave |
|---|---|
| Precisión dimensional | ¿La cavidad reproduce la geometría y tolerancias requeridas de la pieza? |
| Rendimiento térmico | ¿Puede el molde mantener la distribución de temperatura requerida? |
| Flujo del material | ¿La cavidad soporta un comportamiento de llenado predecible? |
| Venteo | ¿Puede escapar el aire atrapado sin pérdida excesiva de material? |
| Borde de cizallamiento | ¿Puede controlarse la rebaba sin dañar el material o el molde? |
| Rigidez estructural | ¿Puede el molde mantener la geometría bajo la presión de producción? |
| Resistencia al desgaste | ¿Pueden las superficies críticas soportar los ciclos de producción esperados? |
| Desmoldeo | ¿Puede extraerse el componente acabado sin daño superficial o dimensional? |
Enfoque de MDC para el utillaje de compresión de materiales compuestos
MDC desarrolla utillaje de compresión de materiales compuestos en torno a la relación entre geometría de la pieza, comportamiento del material, estructura del molde, control térmico y condiciones de la prensa.
El objetivo es garantizar que el molde no solo sea preciso como componente fabricado, sino también funcional como parte del sistema de producción completo.
Las capacidades de fabricación de MDC incluyen mecanizado CNC de cinco ejes FIDIA para utillaje complejo y de gran formato. Para proyectos adecuados, la capacidad de mecanizado puede alcanzar aproximadamente 6 × 4 metros.
El utillaje grande y pesado también requiere manipulación, ensamblaje, inspección y planificación de producción adecuados. Estos factores se consideran durante el desarrollo del utillaje en lugar de tratarse solo como actividades posteriores al mecanizado.
El flujo de trabajo general puede incluir:
- Revisión de pieza y material
- Desarrollo del concepto de utillaje
- Consideración del flujo de material y del proceso
- Diseño de calentamiento y venteo
- Selección de acero para herramientas y tratamiento superficial
- Mecanizado CNC de precisión
- Ensamblaje y ajuste del molde
- Moldeo de prueba
- Inspección dimensional y visual
- Optimización del utillaje y validación final
Información necesaria para un proyecto de molde de compresión de materiales compuestos
Para una propuesta de utillaje precisa, un fabricante de moldes de compresión debe recibir más que un modelo CAD 3D.
La información importante del proyecto incluye:
- modelo CAD 3D y planos de ingeniería 2D;
- tipo y grado de material;
- especificación de SMC, BMC, GMT, LFT, fibra de carbono u otro compuesto;
- contenido de fibra y arquitectura de refuerzo cuando corresponda;
- volumen de producción objetivo;
- tiempo de ciclo requerido;
- dimensiones de la prensa y tonelaje disponible;
- medio de calentamiento;
- temperatura de moldeo requerida;
- requisitos de acabado superficial;
- tolerancias dimensionales;
- vida útil esperada del molde;
- requisitos especiales de venteo;
- requisitos de vacío cuando corresponda;
- requisitos de recorte e insertos.
Cuanto más precisamente se definan estas entradas, más eficazmente podrá desarrollarse el diseño del utillaje en torno al proceso de producción real.
Problemas comunes del moldeo por compresión y respuestas de ingeniería
| Problema observado | Causa potencial | Dirección de ingeniería |
|---|---|---|
| Alabeo | Temperatura desigual, contracción, distribución de presión o deflexión del molde | Revisar equilibrio térmico, rigidez del molde, flujo del material y parámetros del proceso |
| Rebaba excesiva | Holgura de línea de partición, diseño del borde de cizallamiento, volumen de carga, presión | Revisar geometría del borde de cizallamiento y contención del material |
| Extracción de fibras | Interacción inadecuada del borde de cizallamiento o interferencia mecánica excesiva | Revisar holgura de borde y geometría local del utillaje |
| Marcas de quemado | Aire atrapado y venteo inadecuado | Revisar ubicación de venteo, profundidad de venteo y estrategia de evacuación de aire |
| Vacíos internos | Desgasificación incompleta o convergencia desfavorable de frentes de flujo | Revisar colocación de carga, venteo, secuencia de presión y desgasificación |
| Calidad superficial desigual | Variación de temperatura, distribución de material, condición de superficie del molde | Revisar sistema térmico, acabado de cavidad, flujo de material y condición del utillaje |
| Variación dimensional | Inestabilidad térmica, deflexión del molde, condiciones de proceso inconsistentes | Revisar rigidez del molde, equilibrio térmico, presión y repetibilidad del proceso |
| Desgaste acelerado del utillaje | Alto contenido de fibra de vidrio y ciclos de producción repetidos | Revisar grado de acero, dureza, tratamiento superficial y componentes de desgaste reemplazables |
Desarrollo futuro del moldeo por compresión de materiales compuestos
El desarrollo del moldeo por compresión de materiales compuestos se centra cada vez más en la integración de procesos en lugar de simplemente aumentar la fuerza de la prensa o la precisión de mecanizado.
Se espera que el desarrollo futuro del utillaje ponga mayor énfasis en:
- gestión térmica más precisa;
- manipulación automatizada de materiales;
- colocación controlada de la carga;
- monitoreo de procesos en tiempo real;
- registros digitales de procesos;
- sistemas avanzados de venteo y vacío;
- superficies de utillaje resistentes al desgaste;
- mayor repetibilidad para piezas compuestas de gran formato.
A medida que las aplicaciones de materiales compuestos se vuelven más exigentes, los fabricantes de moldes deben considerar no solo con qué precisión se puede mecanizar un molde, sino también con qué eficacia puede controlar el proceso de moldeo completo.
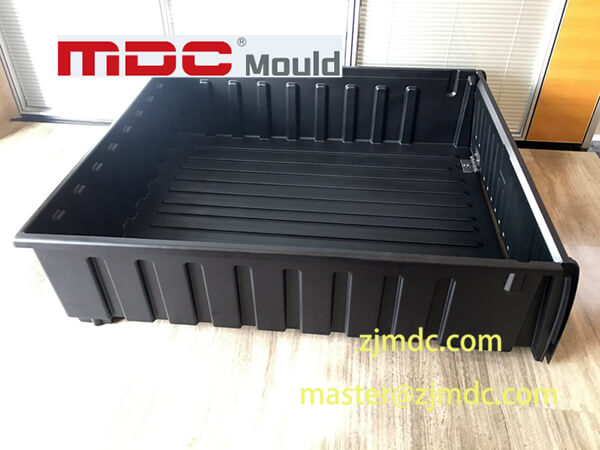
Preguntas frecuentes: moldeo por compresión de materiales compuestos y utillaje
¿Qué es el moldeo por compresión de materiales compuestos?
El moldeo por compresión de materiales compuestos es un proceso de fabricación en el que los materiales compuestos se conforman bajo calor y presión controlados dentro de un molde. Se utiliza con materiales como SMC, BMC, GMT, LFT y otros sistemas compuestos reforzados.
¿Por qué es importante la temperatura del molde en el moldeo por compresión?
La temperatura del molde afecta la viscosidad del material, el flujo, el curado o consolidación, la calidad superficial y la estabilidad dimensional. Una distribución de temperatura desigual puede dar como resultado un comportamiento diferente del material en un mismo componente.
¿Cómo afecta el venteo a las piezas moldeadas por compresión?
El venteo proporciona una trayectoria de escape para el aire y los componentes volátiles durante el cierre del molde. Un venteo deficiente puede contribuir a aire atrapado, vacíos, marcas de quemado, defectos superficiales y llenado incompleto.
¿Qué es un borde de cizallamiento en un molde de compresión?
Un borde de cizallamiento es una característica controlada del utillaje utilizada para gestionar el exceso de material y la rebaba alrededor de áreas seleccionadas de un componente moldeado por compresión. Su holgura debe adaptarse al material, la geometría de la pieza y los requisitos de producción.
¿Pueden los moldes de SMC utilizar venteo asistido por vacío?
Sí. El venteo asistido por vacío puede considerarse para aplicaciones de SMC donde el venteo convencional no proporciona suficiente evacuación de aire. Su aplicación depende de la geometría de la pieza, el comportamiento del material, la configuración de la cavidad y los requisitos de producción.
¿Qué acero de molde es adecuado para materiales compuestos con alto contenido de vidrio?
Los aceros para herramientas endurecidos como H13 / 1.2344 pueden considerarse para componentes de molde críticos para el desgaste. El grado de acero, la dureza, el tratamiento térmico y el tratamiento superficial deben seleccionarse según la composición del material, el volumen de producción, el desgaste esperado y los requisitos de vida útil del utillaje.
¿Cómo pueden reducirse los defectos del moldeo por compresión?
La reducción de defectos normalmente requiere una revisión combinada de la preparación del material, la colocación de la carga, la temperatura del molde, la presión, la velocidad de cierre, el venteo, el diseño del borde de cizallamiento, la rigidez del molde y la precisión del utillaje. Cambiar solo un parámetro del proceso puede no abordar la causa raíz real.
¿Por qué el diseño del molde afecta el flujo del material compuesto?
La geometría del molde determina las trayectorias de flujo disponibles, las restricciones de cavidad, la distribución de presión, las ubicaciones de venteo y la contención del material. Por lo tanto, la geometría de la pieza y el diseño del utillaje influyen directamente en cómo un material compuesto llena la cavidad.
¿Qué información debe proporcionarse al solicitar un molde de compresión?
La información importante incluye los datos CAD de la pieza, la especificación del material, el contenido de refuerzo, el volumen de producción, el objetivo de tiempo de ciclo, la especificación de la prensa, los requisitos de temperatura, los requisitos superficiales, las tolerancias dimensionales, las expectativas de vida útil del utillaje y cualquier requisito especial de venteo, vacío, recorte o insertos.
Conclusión
El moldeo por compresión de materiales compuestos es un proceso en el que el comportamiento del material, la gestión térmica, el control de presión, el venteo y la geometría del utillaje interactúan continuamente.
Un molde de compresión orientado a la producción debe, por lo tanto, proporcionar más que dimensiones de cavidad precisas. Debe soportar un flujo de material predecible, un comportamiento térmico estable, una evacuación de aire eficaz, una rebaba controlada, una rigidez estructural suficiente y una resistencia adecuada al desgaste a largo plazo.
La relación de ingeniería puede resumirse como:
Material → Flujo → Temperatura → Presión → Venteo → Utillaje → Calidad de la pieza → Estabilidad de producción
MDC aplica este enfoque integrado al utillaje de compresión de materiales compuestos, combinando ingeniería de utillaje, mecanizado CNC de precisión, construcción de moldes, consideración del proceso y validación en pruebas para soportar aplicaciones exigentes de moldeo por compresión industrial.